
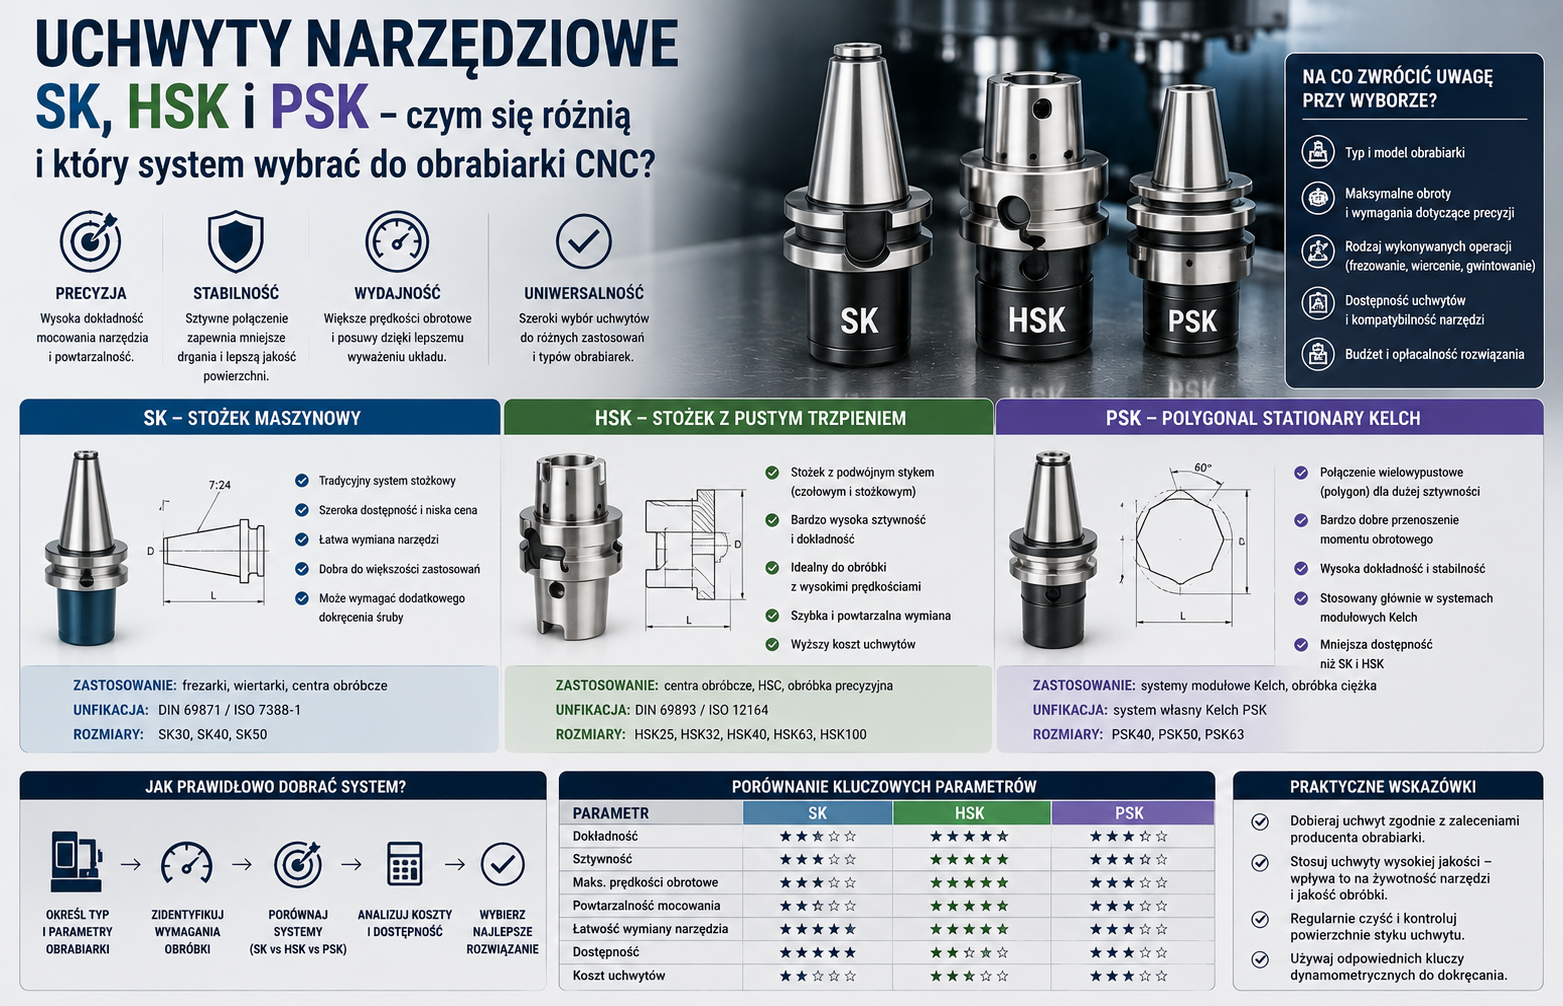
Dobór interfejsu narzędziowego wpływa nie tylko na to, czy oprawka będzie pasowała do wrzeciona. System mocowania decyduje również o sztywności połączenia, dokładności wymiany narzędzia, dopuszczalnej prędkości obrotowej, przenoszeniu momentu, podatności na drgania oraz kosztach eksploatacji obrabiarki.
Po lekturze zrozumiesz, czym różnią się uchwyty SK, HSK i PSK, jakie mają ograniczenia oraz który system najlepiej odpowiada frezowaniu, wierceniu, toczeniu, obróbce pięcioosiowej, HSC i ciężkiej obróbce zgrubnej.
Czym są systemy SK, HSK i PSK?
SK, HSK i PSK to różne standardy interfejsu między wrzecionem obrabiarki CNC a oprawką narzędziową albo między elementami modułowego systemu narzędziowego.
Najważniejsze rozróżnienie dotyczy geometrii połączenia:
- SK wykorzystuje pełny, stromy stożek o zbieżności 7:24,
- HSK wykorzystuje krótki, drążony stożek o zbieżności 1:10 i kontakt na stożku oraz czole,
- PSK wykorzystuje stożkowo-polygonalne połączenie zapewniające ustalone położenie kątowe i wysoką zdolność przenoszenia momentu.
Systemy te realizują podobny cel, lecz robią to w inny sposób. Nie są bezpośrednio zamienne. O kompatybilności decydują między innymi standard, wielkość interfejsu, wykonanie, mechanizm zacisku oraz konfiguracja wrzeciona lub głowicy rewolwerowej.
Granice porównania
Porównanie SK, HSK i PSK dotyczy przede wszystkim połączenia narzędzia z maszyną. Nie należy utożsamiać interfejsu wrzecionowego ze sposobem mocowania samego frezu, wiertła lub rozwiertaka.
Do systemu SK, HSK albo PSK można dołączyć różne typy oprawek roboczych, takie jak:
- oprawki zaciskowe ER,
- oprawki hydrauliczne,
- oprawki termokurczliwe,
- uchwyty Weldon,
- uchwyty wiertarskie,
- trzpienie do frezów nasadzanych,
- głowice wytaczarskie,
- adaptery modułowe,
- głowice tokarskie i narzędzia napędzane.
Sam wybór HSK zamiast SK nie zagwarantuje więc wysokiej dokładności, jeśli dalsze elementy zestawu są niewłaściwie dobrane, zużyte albo źle wyważone.
Uchwyty SK – klasyczny stromy stożek 7:24
SK to popularne europejskie określenie oprawek z pełnym, stromym stożkiem 7:24. Interfejs występuje między innymi w rodzinie standardów DIN 69871 oraz ISO 7388. W zależności od rynku można spotkać rozwiązania zbliżone funkcjonalnie, ale różniące się kołnierzem, rowkami zabierakowymi, trzpieniem mocującym lub wymaganiami automatycznej wymiany narzędzia.
Typowe wielkości to:
- SK30,
- SK40,
- SK50.
Im większy numer, tym większe gabaryty interfejsu oraz zazwyczaj większa zdolność przenoszenia obciążeń. Nie oznacza to jednak, że każda oprawka SK40 ma identyczną nośność czy dopuszczalną prędkość obrotową.
Jak działa mocowanie SK?
Stożek oprawki jest wciągany do gniazda wrzeciona za pomocą trzpienia mocującego. Siła zacisku generuje kontakt na powierzchni stożkowej. Moment obrotowy przenoszony jest przez tarcie na stożku, a w określonych konstrukcjach także przy udziale zabieraków.
W klasycznym wykonaniu czoło kołnierza oprawki nie stanowi głównej powierzchni bazowej. Istnieją jednak odmiany dwupowierzchniowe, które zapewniają jednoczesny kontakt na stożku i czole. Nie należy ich automatycznie utożsamiać ze zwykłym SK.
Zalety systemu SK
Najważniejsze zalety uchwytów SK to:
- szeroka dostępność oprawek i akcesoriów,
- duża liczba obrabiarek wyposażonych w ten standard,
- stosunkowo niski koszt zakupu,
- prosta i dobrze znana konstrukcja,
- dobre parametry w typowej obróbce frezarskiej i wiertarskiej,
- łatwy dostęp do części zamiennych, trzpieni i urządzeń montażowych,
- możliwość wykorzystania rozbudowanego parku już posiadanych oprawek.
SK40 jest często spotykany w uniwersalnych pionowych centrach obróbkowych, natomiast SK50 stosuje się w większych maszynach przeznaczonych do obróbki ciężkiej.
Ograniczenia systemu SK
Klasyczne połączenie SK może być mniej korzystne przy bardzo wysokich prędkościach obrotowych. Wraz ze wzrostem prędkości pojawiają się siły odśrodkowe wpływające na wrzeciono i połączenie stożkowe. Konstrukcja pełnego stożka jest także cięższa niż porównywalne rozwiązanie drążone.
Do potencjalnych ograniczeń należą:
- większa masa oprawki,
- dłuższa i cięższa geometria interfejsu,
- ograniczona przydatność klasycznych wersji do ekstremalnego HSC,
- możliwość osiowego „wciągania” stożka pod wpływem obciążeń i temperatury,
- trudniejsze utrzymanie stabilnego kontaktu niż w systemach dwupowierzchniowych,
- brak jednoznacznego ustalenia położenia kątowego wyłącznie przez geometrię stożka.
W praktyce dobrze dobrany i prawidłowo wyważony SK nadal może skutecznie pracować z wysokimi obrotami. Granicę zawsze wyznacza najsłabszy element kompletnego zespołu: wrzeciono, oprawka, tuleja, narzędzie, śruba, trzpień lub element dodatkowy.
Uchwyty HSK – drążony stożek z kontaktem czołowym
HSK jest skrótem od niemieckiego określenia Hohlschaftkegel, czyli drążony stożek. System jest znormalizowany między innymi w rodzinie DIN 69893 oraz ISO 12164.
HSK wykorzystuje krótki, pusty w środku stożek o zbieżności 1:10. Zacisk działa od wewnątrz, a połączenie bazuje jednocześnie na powierzchni stożkowej i czole kołnierza.
Popularne wielkości obejmują:
- HSK 25,
- HSK 32,
- HSK 40,
- HSK 50,
- HSK 63,
- HSK 80,
- HSK 100,
- HSK 125.
W praktyce szczególnie często spotyka się HSK-A63 w centrach frezarskich i obrabiarkach pięcioosiowych.
Dlaczego HSK dobrze sprawdza się przy wysokich obrotach?
Drążona konstrukcja umożliwia pracę mechanizmu zaciskowego od wewnątrz. Przy wzroście prędkości obrotowej elementy połączenia mogą zachowywać kontakt korzystniej niż w klasycznym, pełnym stożku SK.
Jednoczesne bazowanie na stożku i czole pomaga zachować:
- położenie osiowe,
- sztywność promieniową,
- powtarzalność wymiany narzędzia,
- stabilność długości narzędzia,
- odporność na momenty gnące.
Z tego powodu HSK jest często wybierany do szybkiej obróbki, produkcji form, matryc, części lotniczych oraz pracy narzędziami o małej średnicy.
Najważniejsze odmiany HSK
Oznaczenie literowe jest równie ważne jak rozmiar. HSK-A63 i HSK-E63 nie są tym samym interfejsem użytkowym, nawet jeżeli liczba wskazuje tę samą nominalną wielkość.
Najczęściej spotykane odmiany to:
- HSK-A – popularne wykonanie do automatycznej wymiany narzędzia w centrach obróbkowych,
- HSK-B – odmiana o innej konfiguracji kołnierza i obszaru zabierakowego,
- HSK-C – wykonanie przeznaczone zasadniczo do ręcznej wymiany,
- HSK-D – ręczna odmiana odpowiadająca określonej rodzinie geometrii,
- HSK-E – wersja ukierunkowana na obróbkę wysokoobrotową, bez typowych rowków zabierakowych stosowanych w części pozostałych odmian,
- HSK-F – wersja przeznaczona do wysokich prędkości, o geometrii dostosowanej do wymagań lekkiej i szybkiej obróbki,
- HSK-T – odmiana stosowana przede wszystkim w toczeniu i obrabiarkach wielozadaniowych, z naciskiem na dokładne pozycjonowanie krawędzi skrawającej.
Nie każda obrabiarka obsługuje wszystkie odmiany. Przed zakupem trzeba sprawdzić pełne oznaczenie wrzeciona, a nie tylko średnicę nominalną.
Zalety systemu HSK
HSK oferuje:
- kontakt stożkowy i czołowy,
- małą masę w stosunku do pełnych stożków,
- krótką konstrukcję interfejsu,
- dobrą powtarzalność położenia osiowego,
- wysoką sztywność na zginanie,
- przydatność do wysokich prędkości obrotowych,
- korzystne właściwości w obróbce pięcioosiowej,
- możliwość doprowadzenia chłodziwa przez oprawkę,
- szeroki wybór precyzyjnych oprawek termokurczliwych i hydraulicznych.
Ograniczenia systemu HSK
HSK wymaga dużej dbałości o stan powierzchni bazowych. Zabrudzenie czoła lub stożka może wpłynąć na bicie, położenie osiowe i sztywność całego zestawu.
Należy również uwzględnić:
- wyższy koszt oprawek i oprzyrządowania,
- wrażliwość cienkościennego stożka na uszkodzenia,
- potrzebę kontroli mechanizmu zaciskowego wrzeciona,
- konieczność zachowania zgodności odmiany literowej,
- większe wymagania dotyczące czystości,
- ryzyko błędów przy regeneracji powierzchni bazowych,
- konieczność stosowania urządzeń montażowych, które nie deformują oprawki.
Uchwyty PSK – połączenie polygonalne do toczenia i maszyn wielozadaniowych
PSK oznacza rodzinę stożkowo-polygonalnych interfejsów narzędziowych. Rozwiązania tego typu są opisywane między innymi przez ISO 26623. Na rynku spotyka się także nazwy handlowe konkretnych systemów polygonalnych, dlatego przed zakupem należy odróżnić nazwę standardu od nazwy producenta.
Charakterystyczną cechą PSK jest nieokrągły, polygonalny przekrój połączenia. Geometria ustala położenie kątowe narzędzia oraz pomaga przenosić moment obrotowy bez polegania wyłącznie na tarciu.
Typowe wielkości są często oznaczane jako:
- C3,
- C4,
- C5,
- C6,
- C8,
- C10.
Samo oznaczenie wielkości nie wystarcza do potwierdzenia kompatybilności. Trzeba sprawdzić wykonanie interfejsu, rodzaj oprawki, sposób zacisku oraz dokumentację obrabiarki lub głowicy.
Jak działa połączenie PSK?
Stożkowo-polygonalna powierzchnia pełni jednocześnie kilka funkcji:
- centruje narzędzie,
- ustala jego położenie kątowe,
- przenosi moment,
- zapewnia kontakt osiowy na powierzchni czołowej,
- umożliwia szybką i powtarzalną wymianę.
Brak klasycznego klina lub oddzielnego zabieraka może ograniczać luzy występujące w niektórych tradycyjnych układach. Jest to szczególnie istotne podczas toczenia, gdzie dokładne ustawienie wysokości i kierunku ostrza bezpośrednio wpływa na wymiar obrabianego detalu.
Gdzie stosuje się PSK?
PSK jest często wykorzystywany w:
- tokarkach CNC,
- głowicach rewolwerowych,
- centrach tokarsko-frezarskich,
- obrabiarkach wielozadaniowych,
- narzędziach napędzanych,
- wytaczadłach,
- systemach modułowych,
- zastosowaniach wymagających dużego momentu i ustalonej orientacji narzędzia.
W maszynie wielozadaniowej interfejs polygonalny może obsługiwać zarówno narzędzia statyczne, jak i napędzane. Nie oznacza to jednak, że PSK jest domyślnie najlepszym wyborem do każdego wysokoobrotowego procesu frezowania.
Zalety systemu PSK
Najważniejsze korzyści to:
- jednoznaczne położenie kątowe,
- wysoka zdolność przenoszenia momentu,
- dobra sztywność połączenia,
- kontakt czołowy,
- duża powtarzalność wymiany,
- możliwość budowy krótkich zestawów narzędziowych,
- przydatność do systemów modułowych,
- możliwość ograniczenia liczby specjalnych oprawek,
- uniwersalność w centrach tokarsko-frezarskich.
Ograniczenia systemu PSK
Do wad lub ograniczeń należą:
- wyższy koszt wejścia w system,
- zależność od dostępności zgodnych modułów,
- mniejsza powszechność niż SK w typowych frezarkach,
- ryzyko uzależnienia parku narzędziowego od jednego ekosystemu dostawców,
- konieczność kontroli powierzchni polygonalnych i czołowych,
- brak ekonomicznego uzasadnienia w prostych procesach frezarskich,
- większa liczba wariantów konfiguracji w systemach modułowych.
SK, HSK i PSK – najważniejsze różnice
Kryterium | SK | HSK | PSK |
|---|---|---|---|
Geometria | Pełny stromy stożek | Krótki stożek drążony | Stożek o przekroju polygonalnym |
Zbieżność lub cecha bazowa | 7:24 | 1:10 | Stożkowo-polygonalna geometria zależna od standardu |
Typowy kontakt | Stożek | Stożek i czoło | Polygonalny stożek i czoło |
Sposób zacisku | Wciąganie za trzpień | Zacisk od wewnątrz | Zacisk osiowy odpowiedni dla interfejsu |
Orientacja kątowa | Zależna od zabieraków i konstrukcji | Zależna od odmiany i zabieraków | Ustalana przez geometrię polygonalną |
Masa | Zwykle największa | Relatywnie mała | Zależna od modułu i wielkości |
Wysokie obroty | Dobre w odpowiednim wykonaniu, lecz z ograniczeniami klasycznego stożka | Bardzo dobre, szczególnie w odmianach do HSC | Zależne od wykonania i zastosowania |
Ciężkie frezowanie | Dobre, szczególnie SK50 | Bardzo dobre po prawidłowym doborze wielkości | Dobre, jeśli maszyna jest zbudowana dla PSK |
Toczenie | Ograniczone zastosowanie | HSK-T i rozwiązania specjalne | Jedno z głównych zastosowań |
Obróbka pięcioosiowa | Możliwa | Bardzo popularny wybór | Głównie maszyny wielozadaniowe |
Dostępność | Bardzo wysoka | Wysoka | Bardziej zależna od dostawcy i branży |
Koszt wejścia | Zwykle najniższy | Średni lub wysoki | Zwykle wysoki |
Modułowość | Umiarkowana | Duża | Bardzo duża |
Wrażliwość na czystość czoła | Mniejsza w klasycznym SK | Wysoka | Wysoka |
Który system wybrać do obrabiarki CNC?
Nie istnieje jeden najlepszy system do wszystkich maszyn i procesów. Decyzja powinna uwzględniać rodzaj obrabiarki, prędkość wrzeciona, wymagany moment, masę narzędzi, długość wysięgu, automatyzację oraz koszt całego parku oprawek.
SK warto wybrać, gdy:
- kupujesz uniwersalne centrum frezarskie,
- większość pracy odbywa się przy umiarkowanych obrotach,
- używasz standardowych frezów i wierteł,
- ważna jest niska cena i szeroka dostępność,
- firma ma już rozbudowany park oprawek SK,
- obrabiasz jednostkowo lub małoseryjnie,
- oczekujesz wysokiej uniwersalności bez kosztownej migracji.
SK40 jest rozsądnym rozwiązaniem dla wielu typowych centrów pionowych. SK50 lepiej odpowiada większym narzędziom, cięższemu skrawaniu oraz obróbce wymagającej wyższego momentu.
HSK warto wybrać, gdy:
- obrabiarka pracuje z wysokimi prędkościami obrotowymi,
- priorytetem jest powtarzalność długości narzędzia,
- realizujesz obróbkę pięcioosiową,
- produkujesz formy, matryce lub części lotnicze,
- używasz małych frezów i wysokich posuwów,
- ważna jest mała masa oprawki,
- potrzebujesz dużej sztywności przy kompaktowych wymiarach,
- planujesz automatyzację i częste wymiany narzędzi.
HSK-A63 jest częstym kompromisem między gabarytem, sztywnością i zdolnością do pracy przy wysokich obrotach. Nie należy jednak wybierać go wyłącznie dlatego, że jest popularny. Mniejsze HSK może lepiej pasować do lekkiego, szybkiego wrzeciona, a większe do obróbki wymagającej wysokiego momentu.
PSK warto wybrać, gdy:
- głównym procesem jest toczenie,
- kupujesz centrum tokarsko-frezarskie,
- korzystasz z narzędzi statycznych i napędzanych,
- wymagana jest jednoznaczna orientacja krawędzi skrawającej,
- chcesz zbudować modułowy system narzędziowy,
- występują wysokie momenty obrotowe,
- zależy Ci na szybkiej wymianie głowic i adapterów,
- jedna maszyna realizuje toczenie, frezowanie, wiercenie i wytaczanie.
PSK jest szczególnie atrakcyjny tam, gdzie skrócenie czasu przezbrojenia i ograniczenie liczby kompletnych oprawek uzasadnia wyższy koszt modułów.
Tabela decyzyjna
Sytuacja produkcyjna | Rekomendowany system | Alternatywa | Uzasadnienie |
|---|---|---|---|
Uniwersalne centrum pionowe do typowej produkcji | SK40 | HSK-A63 | Niski koszt, dostępność i szeroki wybór oprawek |
Ciężkie frezowanie dużymi narzędziami | SK50 lub duży HSK | PSK w maszynie wielozadaniowej | Wysoka sztywność i zdolność przenoszenia obciążeń |
Obróbka form przy wysokich obrotach | HSK | Wyważony SK w odpowiednim wrzecionie | Mała masa, kontakt czołowy i stabilność osiowa |
Frezowanie pięcioosiowe | HSK-A | SK dwupowierzchniowy | Kompaktowa konstrukcja i dobra sztywność |
Mikrofrezowanie | HSK-E lub HSK-F | Specjalny interfejs wysokoobrotowy | Geometria dostosowana do lekkich oprawek i wysokich obrotów |
Tokarka CNC z modułowymi oprawkami | PSK | System blokowy właściwy dla głowicy | Ustalenie kątowe i szybka wymiana |
Centrum tokarsko-frezarskie | PSK lub interfejs wskazany przez producenta maszyny | HSK-T | Obsługa narzędzi statycznych i napędzanych |
Produkcja jednostkowa z ograniczonym budżetem | SK | HSK w przypadku szczególnych wymagań | Najniższa bariera wejścia |
Produkcja seryjna z częstymi przezbrojeniami | HSK lub PSK | SK | Powtarzalność oraz możliwość standaryzacji zestawów |
Modernizacja istniejącego parku maszyn | System już obecny w zakładzie | Nowy system po analizie kosztów | Ograniczenie kosztu oprawek, części i szkoleń |
Narzędzia o dużym wysięgu | HSK lub PSK odpowiedniej wielkości | SK50 | Ważna jest sztywność całego łańcucha, nie tylko interfejs |
Obróbka aluminium z wysokim posuwem | HSK | Lekki, wyważony SK | Korzystne właściwości dynamiczne i mniejsza masa |
Jak dobrać wielkość interfejsu?
Wielkość oprawki powinna odpowiadać nie tylko mocy wrzeciona. Należy uwzględnić:
- maksymalny moment obrotowy,
- średnicę i masę narzędzia,
- prędkość obrotową,
- długość wysięgu,
- kierunek i wartość sił skrawania,
- częstotliwość wymiany narzędzi,
- dopuszczalną masę w magazynie,
- dopuszczalny moment bezwładności narzędzia,
- przestrzeń roboczą i ryzyko kolizji,
- wymagane doprowadzenie chłodziwa.
Zbyt mały interfejs może ograniczyć sztywność i trwałość. Zbyt duży zwiększa masę, obciążenie zmieniacza narzędzi oraz ryzyko kolizji w obróbce pięcioosiowej.
Nie należy tworzyć prostych odpowiedników typu „SK40 równa się HSK63”. Systemy mają inną geometrię, sposób zacisku i charakterystykę obciążenia. Podobna popularność dwóch rozmiarów nie oznacza ich technicznej równoważności.
Sztywność, bicie i powtarzalność – co naprawdę decyduje o wyniku?
Interfejs wrzecionowy jest tylko jednym elementem łańcucha dokładności. Na bicie narzędzia wpływają również:
- stan gniazda wrzeciona,
- czystość powierzchni bazowych,
- jakość oprawki,
- stan tulei zaciskowej,
- tolerancja chwytu narzędzia,
- moment dokręcenia nakrętki lub śruby,
- długość zamocowania chwytu,
- wysięg narzędzia,
- sposób pomiaru,
- temperatura wrzeciona,
- stan łożysk.
Małe bicie zmierzone na oprawce nie gwarantuje identycznego wyniku na krawędzi frezu. Błąd kątowy rośnie wraz z odległością od powierzchni bazowej, dlatego pomiar należy wykonywać także w pobliżu części roboczej narzędzia.
Znaczenie wysięgu
Im większy wysięg, tym większy moment gnący i podatność zestawu. Nawet bardzo sztywny interfejs nie skompensuje długiej, smukłej oprawki.
W pierwszej kolejności należy:
- skrócić wysięg,
- zwiększyć średnicę części nośnej,
- ograniczyć liczbę adapterów,
- dobrać właściwy typ oprawki roboczej,
- dopiero później porównywać systemy wrzecionowe.
Wyważenie oprawki a prędkość obrotowa
Przy wysokich obrotach znaczenie ma niewyważenie całego zespołu, a nie tylko oznaczenie wybite na korpusie oprawki.
Kompletny zespół obejmuje:
- oprawkę,
- tuleję lub element mocujący,
- nakrętkę,
- narzędzie,
- śruby,
- pierścienie,
- dysze i elementy doprowadzenia chłodziwa.
Klasa wyważenia, na przykład G2.5, nie stanowi samodzielnej informacji o dopuszczalnej prędkości. Ocena wymaga również znajomości masy zespołu, prędkości, pozostałego niewyważenia i warunków pomiaru.
Maksymalne obroty powinny być równe najniższej wartości dopuszczonej dla dowolnego elementu zestawu. Nie wolno przyjmować prędkości oprawki jako automatycznej prędkości całego narzędzia.
Chłodziwo przez wrzeciono
SK, HSK i PSK mogą występować w konfiguracjach umożliwiających doprowadzenie chłodziwa, ale sposób realizacji zależy od systemu i oprawki.
Przed zakupem należy sprawdzić:
- dopuszczalne ciśnienie,
- sposób uszczelnienia,
- obecność rurki chłodziwa,
- kompatybilność z wrzecionem,
- możliwość chłodzenia przez narzędzie,
- wymagania dotyczące filtracji,
- maksymalną prędkość dla danej konfiguracji.
Błędnie dobrana rurka lub uszczelnienie może prowadzić do wycieku, uszkodzenia mechanizmu zaciskowego albo utraty ciśnienia na ostrzu.
Eksploatacja i kontrola uchwytów
Codzienna kontrola
Przed zamontowaniem oprawki należy:
- oczyścić powierzchnie bazowe,
- sprawdzić stożek i czoło,
- usunąć wióry z rowków,
- skontrolować chwyt narzędzia,
- sprawdzić stan trzpienia lub elementu zaciskowego,
- upewnić się, że oprawka ma właściwe oznaczenie,
- zweryfikować dopuszczalne obroty.
Do czyszczenia nie należy używać materiałów pozostawiających włókna ani narzędzi rysujących powierzchnię.
Kontrola okresowa
Okresowo warto mierzyć:
- siłę zacisku wrzeciona,
- bicie oprawki wzorcowej,
- stan gniazda wrzeciona,
- zużycie powierzchni kontaktowych,
- położenie osiowe po wymianie narzędzia,
- stan trzpieni mocujących,
- zużycie tulei i nakrętek,
- niewyważenie zestawów szybkoobrotowych.
Częstotliwość kontroli należy uzależnić od liczby zmian narzędzia, obciążeń, liczby godzin pracy i historii kolizji.
Najczęstsze błędy przy wyborze systemu
Wybór wyłącznie na podstawie maksymalnych obrotów
Wysokie obroty nie są jedynym kryterium. Wrzeciono może częściej pracować przy niskiej prędkości i wysokim momencie, gdzie ważniejsze będą sztywność oraz trwałość.
Porównywanie tylko ceny pojedynczej oprawki
Koszt systemu obejmuje również:
- wyposażenie magazynu narzędzi,
- urządzenia montażowe,
- wyważarkę,
- oprawki pomiarowe,
- części zamienne,
- adaptery,
- szkolenia,
- zapas magazynowy,
- czas przezbrojenia.
Ignorowanie odmiany standardu
HSK-A, HSK-E i HSK-T mają różne zastosowania. Podobnie oprawki SK mogą różnić się standardem kołnierza i trzpienia. W PSK konieczne jest potwierdzenie konkretnego wykonania.
Budowanie zbyt długich łańcuchów adapterów
Każdy dodatkowy moduł zwiększa długość, liczbę styków i potencjalne źródła błędu. Modułowość jest zaletą tylko wtedy, gdy nie prowadzi do nadmiernego wysięgu.
Zakładanie, że nowy standard rozwiąże problemy procesu
Drgania mogą wynikać z parametrów skrawania, geometrii narzędzia, małej sztywności detalu, zużycia wrzeciona albo niewłaściwego mocowania przedmiotu. Zmiana SK na HSK nie usuwa automatycznie wszystkich tych przyczyn.
Mity dotyczące SK, HSK i PSK
Mit: SK nie nadaje się do wysokich obrotów
SK może pracować z wysokimi obrotami, jeśli oprawka, narzędzie i wrzeciono są do tego dopuszczone oraz prawidłowo wyważone. HSK ma jednak cechy konstrukcyjne szczególnie korzystne dla zastosowań wysokoobrotowych.
Mit: HSK zawsze jest dokładniejszy
HSK może zapewniać bardzo dobrą powtarzalność, ale zużyty, zabrudzony lub uszkodzony interfejs będzie działał gorzej niż prawidłowo utrzymany SK. Wynik zależy od całego zestawu.
Mit: PSK jest systemem tylko do toczenia
PSK jest mocno związany z toczeniem i obrabiarkami wielozadaniowymi, lecz może obsługiwać także frezowanie, wiercenie i wytaczanie, w tym narzędzia napędzane.
Mit: większy interfejs zawsze jest lepszy
Większa oprawka może poprawić nośność, ale zwiększa masę, bezwładność i ryzyko kolizji. W szybkiej obróbce pięcioosiowej mniejszy, prawidłowo dobrany interfejs może być korzystniejszy.
Mit: oznaczenie G2.5 gwarantuje bezpieczną pracę na każdych obrotach
Klasa wyważenia musi być rozpatrywana razem z prędkością, masą, geometrią i pozostałym niewyważeniem. Liczy się kompletny zestaw po zamontowaniu narzędzia.
Liczby i parametry, które warto znać
- 7:24 – nominalna zbieżność klasycznych stromych stożków SK.
- 1:10 – nominalna zbieżność stożka HSK.
- 2 powierzchnie kontaktu – stożek i czoło w typowym interfejsie HSK oraz PSK.
- 3 popularne wielkości SK – SK30, SK40 i SK50.
- 7 podstawowych liter odmian HSK – A, B, C, D, E, F i T.
- 6 często spotykanych wielkości PSK – C3, C4, C5, C6, C8 i C10.
- 3 główne źródła błędu – interfejs wrzeciona, oprawka robocza i samo narzędzie.
- 1 najsłabszy element – to on wyznacza dopuszczalne obroty kompletnego zespołu.
- 0 dodatkowych adapterów – to rozwiązanie idealne z punktu widzenia minimalizacji wysięgu; jeśli adapter jest konieczny, ich liczbę należy ograniczyć.
- 2 miejsca pomiaru bicia – przy oprawce oraz możliwie blisko części roboczej narzędzia.
Nie ma jednej uniwersalnej wartości maksymalnego bicia, momentu czy prędkości dla całej rodziny SK, HSK albo PSK. Parametry zależą od wielkości, producenta, wykonania, stanu technicznego oraz konfiguracji narzędzia.
Checklista przed zakupem obrabiarki i oprawek
Przed podjęciem decyzji odpowiedz na następujące pytania:
- Jaki dokładnie interfejs ma wrzeciono lub głowica?
- Jaka jest pełna odmiana standardu?
- Jakie są maksymalne obroty i moment wrzeciona?
- Jaką masę narzędzia dopuszcza magazyn?
- Jaki jest dopuszczalny moment bezwładności zestawu?
- Czy potrzebne jest chłodziwo przez wrzeciono?
- Jakie są typowe średnice i wysięgi narzędzi?
- Czy proces obejmuje toczenie lub narzędzia napędzane?
- Jak często wykonywane są przezbrojenia?
- Czy firma ma już oprawki w określonym standardzie?
- Czy lokalnie dostępny jest serwis i części zamienne?
- Czy kompletne narzędzia będą wyważane?
- Jak będzie kontrolowana siła zacisku?
- Czy oprawki zmieszczą się w przestrzeni roboczej podczas obróbki pięcioosiowej?
- Jaki jest całkowity koszt wyposażenia wszystkich pozycji magazynu?
Jak ocenić całkowity koszt systemu?
Cena wrzeciona lub pojedynczej oprawki nie pokazuje całkowitego kosztu użytkowania. Analiza powinna obejmować co najmniej:
- liczbę oprawek potrzebnych do uruchomienia produkcji,
- koszt tulei, nakrętek, trzpieni i rurek chłodziwa,
- koszt oprawek zapasowych,
- czas ustawiania i pomiaru narzędzi,
- możliwość regeneracji,
- dostępność zamienników,
- trwałość interfejsu,
- koszt przestojów,
- możliwość wykorzystania oprawek na innych maszynach,
- czas potrzebny na wymianę modułu lub kompletnego narzędzia.
W produkcji jednostkowej niski koszt wejścia może przemawiać za SK. W produkcji seryjnej HSK lub PSK mogą uzasadnić wyższą cenę dzięki powtarzalności, skróceniu przezbrojeń i lepszemu dopasowaniu do automatyzacji.
Rekomendacja końcowa
SK jest dobrym wyborem do uniwersalnych centrów frezarskich, standardowych zakresów obrotów i zakładów, które chcą korzystać z łatwo dostępnego oraz ekonomicznego oprzyrządowania.
HSK najlepiej odpowiada nowoczesnym centrom szybkoobrotowym, maszynom pięcioosiowym oraz procesom wymagającym małej masy oprawki, dobrej powtarzalności osiowej i kontaktu czołowego.
PSK warto rozważyć przede wszystkim w toczeniu, centrach tokarsko-frezarskich i modułowych systemach narzędziowych, w których znaczenie mają moment obrotowy, ustalenie kątowe oraz szybka wymiana głowic.
Jeśli obrabiarka jest już wybrana, należy stosować dokładnie taki interfejs, jaki przewidział jej producent. Jeśli wybór wrzeciona jest jeszcze otwarty, decyzję trzeba oprzeć na dominującym procesie, a nie na pojedynczym parametrze katalogowym.
FAQ – najczęstsze pytania o SK, HSK i PSK
Czy oprawkę SK można zamontować we wrzecionie HSK?
Nie bez odpowiedniego adaptera, a w wielu zastosowaniach taka konwersja nie jest praktyczna. Adapter zwiększa długość i masę zestawu oraz może ograniczyć obroty i sztywność.
Czy HSK-A63 jest odpowiednikiem SK40?
Nie w sensie technicznym. Oba rozmiary są popularne w średnich centrach obróbkowych, ale różnią się geometrią, masą, sposobem zacisku i charakterystyką pracy.
Który system jest najlepszy do frezowania aluminium?
Najczęściej HSK, szczególnie gdy proces wykorzystuje wysokie obroty i posuwy. Prawidłowo wyważony SK również może być skuteczny, jeśli parametry mieszczą się w dopuszczeniach maszyny i oprawki.
Który interfejs wybrać do stali i ciężkiego frezowania?
Często stosuje się SK50, większe rozmiary HSK albo interfejs właściwy dla wielozadaniowej maszyny PSK. O wyborze powinny decydować moment wrzeciona, średnica narzędzia, wysięg i sztywność obrabiarki.
Czy HSK wymaga częstszego czyszczenia?
Każdy interfejs należy utrzymywać w czystości, ale w HSK zabrudzenie czoła może bezpośrednio zaburzyć kontakt dwupowierzchniowy. Kontrola czystości powinna być elementem każdej wymiany.
Czy PSK i nazwy handlowe systemów polygonalnych oznaczają dokładnie to samo?
Nie zawsze. PSK może być używane jako określenie rodzaju lub standardu interfejsu, natomiast nazwa handlowa wskazuje konkretny system producenta. Kompatybilność należy potwierdzić w dokumentacji technicznej.
Czy oprawki HSK-E i HSK-A są zamienne?
Nie należy tego zakładać. Odmiany różnią się cechami kołnierza, zabieraków i przeznaczeniem. Potrzebna jest zgodność pełnego oznaczenia.
Co jest ważniejsze: rodzaj interfejsu czy typ oprawki roboczej?
Oba elementy są ważne, ale w wielu procesach większą zmianę wyniku daje skrócenie wysięgu lub przejście z tulei ER na oprawkę hydrauliczną czy termokurczliwą niż sama zmiana interfejsu wrzeciona.
Jak sprawdzić, czy oprawka nadaje się do maksymalnych obrotów wrzeciona?
Trzeba sprawdzić dopuszczenia producenta dla kompletnej konfiguracji, stan oprawki, sposób wyważenia, masę narzędzia oraz ograniczenia wszystkich elementów dodatkowych. Oznaczenie samego korpusu nie wystarcza.
Kiedy wybrać system dwupowierzchniowy?
Gdy ważne są stabilność osiowa, sztywność na zginanie, powtarzalność wymiany i ograniczenie mikroruchów pod obciążeniem. Trzeba jednak potwierdzić, że zarówno wrzeciono, jak i oprawka są przeznaczone do takiego kontaktu.
Czy można regenerować uchwyty SK, HSK i PSK?
Część oprawek można kontrolować lub regenerować, ale operację powinien wykonywać wyspecjalizowany serwis. Nieprawidłowe szlifowanie powierzchni bazowych może zmienić położenie osiowe, kontakt czołowy i geometrię zacisku.
Jaki system jest najbardziej przyszłościowy?
Dla szybkich centrów frezarskich i maszyn pięcioosiowych silną pozycję ma HSK. W maszynach tokarsko-frezarskich duże znaczenie mają systemy PSK. SK pozostaje racjonalnym i szeroko dostępnym rozwiązaniem dla uniwersalnej obróbki. „Przyszłościowość” należy oceniać w kontekście konkretnego parku maszynowego i profilu produkcji.
Powiązane tematy do dalszego rozwinięcia
Wokół tej strony warto zbudować osobne poradniki dotyczące:
- rodzajów i odmian uchwytów HSK,
- różnic między SK, BT i CAT,
- oprawek termokurczliwych, hydraulicznych i ER,
- wyważania narzędzi do CNC,
- pomiaru bicia oprawki i frezu,
- kontroli siły zacisku wrzeciona,
- chłodziwa doprowadzanego przez wrzeciono,
- doboru trzpieni mocujących do SK,
- modułowych systemów PSK,
- doboru oprawek do obróbki pięcioosiowej,
- wpływu wysięgu narzędzia na drgania,
- zasad czyszczenia i kontroli gniazda wrzeciona.
 2 comments

0 thoughts on “Uchwyty narzędziowe SK, HSK i PSK – czym się różnią i który system wybrać do obrabiarki CNC?”