
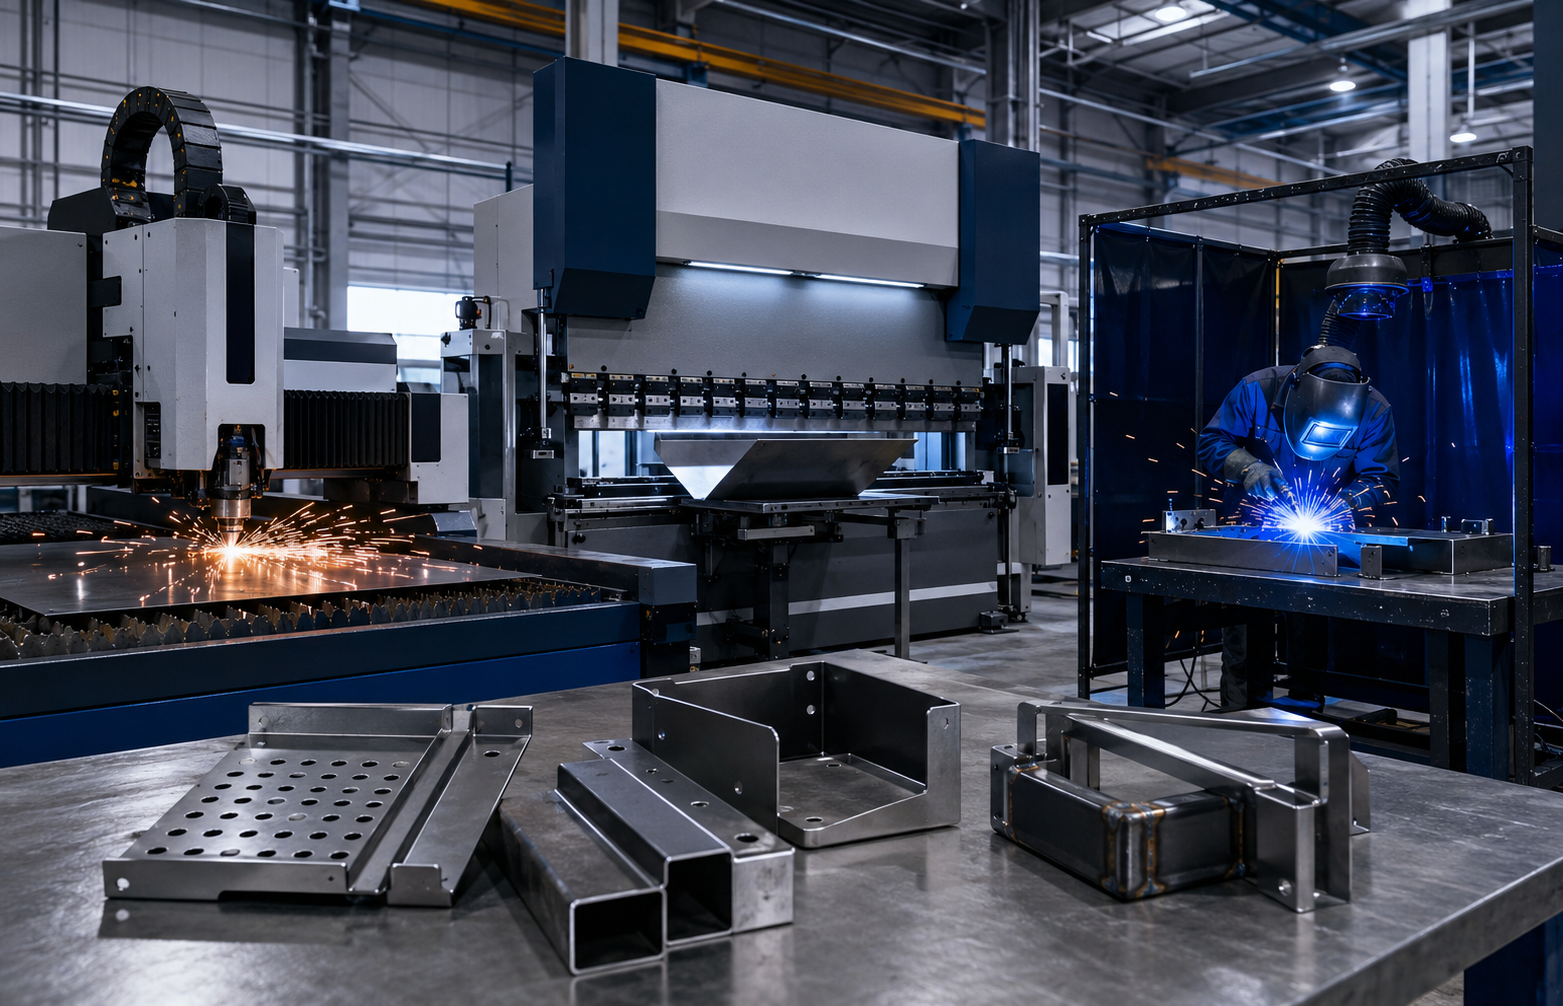
Precyzyjne wykonanie elementu z blachy rzadko kończy się na samym wycięciu konturu. O jakości gotowej części decyduje cały proces: przygotowanie dokumentacji, dobór materiału, technologia cięcia, właściwa kolejność gięcia, sposób spawania oraz kontrola wymiarów.
Laser-Prec łączy kluczowe technologie obróbki metalu: cięcie laserowe, gięcie blach i spawanie. Dzięki temu w jednym miejscu można zlecić zarówno wykonanie prostych detali, jak i bardziej złożonych części, obudów, wsporników czy konstrukcji spawanych.
Po lekturze tego przewodnika dowiesz się:
- na czym polega precyzyjne cięcie laserowe,
- jakie materiały można obrabiać laserem,
- jak przygotować projekt do produkcji,
- od czego zależy dokładność gięcia,
- kiedy wybrać spawanie MIG/MAG, TIG lub inną technologię,
- jak połączyć operacje w jeden proces produkcyjny,
- jakie dane przekazać, aby otrzymać miarodajną wycenę,
- których błędów unikać przy projektowaniu elementów z blachy.
Czym jest precyzyjna obróbka blach?
Precyzyjna obróbka blach to zespół procesów pozwalających zmienić płaski arkusz metalu w gotowy detal lub zespół. Najczęściej obejmuje ona:
- przygotowanie dokumentacji technicznej,
- dobór materiału i jego grubości,
- rozkrój arkusza,
- cięcie laserowe konturów i otworów,
- gratowanie lub przygotowanie krawędzi,
- gięcie na prasie krawędziowej,
- spawanie i montaż,
- obróbkę wykończeniową,
- kontrolę jakości.
Granice tego pojęcia są szerokie. Sama obróbka blach nie musi obejmować toczenia, frezowania, cięcia rur, malowania proszkowego czy cynkowania. Operacje te mogą jednak uzupełniać proces, jeżeli wymaga tego konstrukcja produktu.
Największą korzyść daje nie pojedyncza technologia, lecz ich właściwe połączenie. Detal może zostać poprawnie wycięty, a mimo to sprawiać problemy podczas gięcia lub spawania. Dlatego projekt powinien być oceniany z perspektywy całego procesu produkcyjnego.
Laser-Prec – kompleksowe podejście do realizacji elementów metalowych
Oferta Laser-Prec koncentruje się na usługach umożliwiających przejście od płaskiego arkusza do przestrzennego, gotowego elementu. Podstawę stanowią:
- precyzyjne cięcie laserowe,
- gięcie blach,
- spawanie elementów metalowych,
- przygotowanie detali do dalszej obróbki lub montażu,
- realizacja produkcji jednostkowej, prototypowej i seryjnej po uzgodnieniu zakresu.
Połączenie procesów u jednego wykonawcy ogranicza liczbę operacji logistycznych i ułatwia zachowanie spójności dokumentacji. Pozwala również wcześniej wykrywać potencjalne kolizje technologiczne, na przykład zbyt małą odległość otworu od linii gięcia.
Aktualne możliwości dotyczące maksymalnych formatów, grubości materiału, długości gięcia, dostępnych stopów i wielkości serii należy potwierdzić podczas wyceny. Parametry te zależą od konkretnego parku maszynowego oraz wymagań projektu.
Precyzyjne cięcie laserowe – jak działa?
Cięcie laserowe wykorzystuje skoncentrowaną wiązkę energii do miejscowego nagrzania materiału. Metal zostaje stopiony, spalony lub odparowany, a gaz procesowy usuwa materiał ze szczeliny cięcia.
Ruch głowicy sterowany jest numerycznie na podstawie przygotowanego programu. Dzięki temu laser może wykonywać:
- kontury zewnętrzne,
- otwory,
- wycięcia montażowe,
- szczeliny,
- elementy powtarzalne,
- oznaczenia technologiczne, jeśli pozwala na to proces,
- detale o złożonej geometrii.
W porównaniu z wieloma metodami mechanicznymi laser nie wymaga fizycznego narzędzia dopasowanego do każdego kształtu. Zmiana geometrii odbywa się głównie na poziomie pliku i programu produkcyjnego.
Co wpływa na jakość cięcia?
Na jakość krawędzi i dokładność detalu wpływają między innymi:
- rodzaj i gatunek materiału,
- grubość arkusza,
- stan powierzchni blachy,
- moc oraz typ źródła laserowego,
- średnica i ustawienie wiązki,
- prędkość cięcia,
- rodzaj oraz ciśnienie gazu procesowego,
- sposób przebicia materiału,
- geometria części,
- stan dyszy i optyki,
- kompensacja szerokości szczeliny cięcia,
- rozmieszczenie detali na arkuszu.
Precyzji nie należy oceniać wyłącznie na podstawie parametrów maszyny. Liczy się wynik uzyskany na gotowej części: wymiar, geometria, jakość krawędzi, położenie otworów i zgodność z dokumentacją.
Laser światłowodowy a laser CO₂
W obróbce metali wykorzystuje się przede wszystkim lasery światłowodowe oraz systemy CO₂.
Laser światłowodowy, określany jako fiber, dobrze sprawdza się przy cięciu metali. Charakteryzuje się krótszą długością fali, wysoką sprawnością i możliwością wydajnej obróbki wielu rodzajów blach.
Laser CO₂ wykorzystuje wiązkę o większej długości fali. Technologia przez wiele lat była standardem w przemyśle i nadal znajduje zastosowanie w określonych materiałach oraz konfiguracjach produkcyjnych.
O wyborze technologii powinny decydować materiał, grubość, oczekiwana jakość krawędzi i ekonomika zlecenia, a nie sama nazwa źródła.
Jakie materiały można ciąć laserowo?
Cięcie laserowe jest wykorzystywane przede wszystkim do obróbki blach metalowych.
Stal konstrukcyjna
Stal niestopowa jest powszechnym materiałem do produkcji:
- wsporników,
- uchwytów,
- ram,
- podstaw maszyn,
- osłon,
- elementów konstrukcyjnych,
- części urządzeń przemysłowych.
Jest łatwo dostępna, dobrze znosi wiele procesów spawalniczych i może być zabezpieczana przez malowanie, cynkowanie lub inne powłoki.
Stal nierdzewna
Stal nierdzewna jest wybierana tam, gdzie ważne są:
- odporność na korozję,
- higiena,
- estetyka,
- trwałość powierzchni,
- praca w podwyższonej wilgotności.
Znajduje zastosowanie między innymi w przemyśle spożywczym, wyposażeniu technicznym, architekturze, produkcji obudów oraz urządzeń pracujących w wymagającym środowisku.
Podczas produkcji należy ograniczyć ryzyko zanieczyszczenia powierzchni stalą węglową. Znaczenie mają czyste stanowiska, odpowiednie narzędzia oraz prawidłowa obróbka spoin.
Aluminium
Aluminium łączy niską masę z dobrą odpornością na korozję. Wykorzystuje się je w obudowach, panelach, osłonach, wyposażeniu transportowym i lekkich konstrukcjach.
Materiał wymaga jednak uwzględnienia właściwości konkretnego stopu. Poszczególne gatunki różnią się podatnością na gięcie, spawanie i pękanie. Nie każdy stop nadaje się do wykonania małego promienia gięcia.
Miedź, mosiądz i inne metale
Metale silnie odbijające promieniowanie mogą wymagać odpowiednio skonfigurowanej technologii. Możliwość ich cięcia zależy od typu urządzenia, grubości oraz oczekiwanej jakości.
Przed zleceniem obróbki materiałów takich jak miedź lub mosiądz warto potwierdzić:
- dostępny zakres grubości,
- wymagany gatunek,
- stan powierzchni,
- tolerancję,
- oczekiwany wygląd krawędzi.
Projektowanie detali do cięcia laserowego
Dobry projekt ogranicza liczbę poprawek, skraca czas przygotowania produkcji i zmniejsza koszt jednostkowy.
Format dokumentacji
Do cięcia płaskich konturów najczęściej wykorzystuje się pliki wektorowe, na przykład DXF lub DWG. W przypadku elementów giętych przydatne są również modele 3D, między innymi w formacie STEP.
Dokumentacja powinna jednoznacznie określać:
- materiał,
- gatunek materiału,
- grubość blachy,
- liczbę sztuk,
- wymiary krytyczne,
- tolerancje,
- promienie gięcia,
- kierunek gięcia,
- wymagania dotyczące spoin,
- sposób wykończenia powierzchni,
- ewentualną folię ochronną,
- wymagania kontrolne.
Plik geometryczny nie powinien zastępować rysunku wykonawczego, jeżeli część ma istotne tolerancje lub wymagania jakościowe.
Minimalna wielkość otworów
Wykonanie bardzo małego otworu może być trudniejsze niż wycięcie zewnętrznego konturu. Znaczenie mają grubość materiału, rodzaj metalu, sposób przebicia i wymagana jakość.
Nie należy automatycznie zakładać, że każdy otwór pokazany w modelu da się ekonomicznie wykonać laserem. Małe otwory mogą wymagać:
- wiercenia,
- rozwiercania,
- gwintowania,
- obróbki skrawaniem,
- zmiany średnicy już na etapie projektu.
Szczelina cięcia i kompensacja
Wiązka usuwa wąski pas materiału, nazywany szczeliną cięcia. Program technologiczny kompensuje jej szerokość, aby gotowy element zachował wymagany wymiar.
Szerokość szczeliny nie jest stała dla wszystkich materiałów. Zależy między innymi od grubości blachy, parametrów procesu i konfiguracji urządzenia.
Nesting, czyli rozmieszczanie części na arkuszu
Nesting polega na takim rozmieszczeniu detali, aby efektywnie wykorzystać arkusz. Odpowiednie ułożenie może:
- ograniczyć ilość odpadu,
- skrócić drogę cięcia,
- zmniejszyć liczbę przebić,
- poprawić stabilność części podczas procesu,
- obniżyć koszt materiału.
Najgęstsze rozmieszczenie nie zawsze jest najlepsze. Trzeba uwzględnić wpływ temperatury, możliwość przesuwania się małych części oraz miejsce potrzebne na bezpieczne rozpoczęcie cięcia.
Gięcie blach na prasie krawędziowej
Gięcie nadaje płaskim detalom formę przestrzenną. Najczęściej wykonuje się je na sterowanych numerycznie prasach krawędziowych z wykorzystaniem stempla i matrycy.
Proces pozwala wykonywać między innymi:
- kątowniki,
- profile,
- wsporniki,
- obudowy,
- kasety,
- panele,
- kanały,
- osłony,
- elementy ram i konstrukcji.
Od czego zależy dokładność gięcia?
Na wynik wpływają:
- gatunek materiału,
- grubość blachy,
- kierunek walcowania,
- długość linii gięcia,
- zastosowane narzędzia,
- promień wewnętrzny,
- szerokość matrycy,
- metoda gięcia,
- sprężynowanie materiału,
- kolejność operacji.
Dwie blachy o tej samej grubości, ale wykonane z różnych gatunków stali, mogą zachowywać się inaczej. Różnice mogą wystąpić nawet między partiami tego samego materiału.
Promień gięcia
Zbyt mały promień zwiększa ryzyko pęknięć, zwłaszcza w twardych stopach, przy większych grubościach lub podczas gięcia w niekorzystnym kierunku względem walcowania.
Promień powinien być dobrany do:
- materiału,
- jego stanu i twardości,
- grubości,
- kąta gięcia,
- wymagań estetycznych,
- dostępnego oprzyrządowania.
Projektowanie wielu różnych promieni w jednej części może zwiększyć liczbę przezbrojeń. Jeżeli konstrukcja na to pozwala, warto ujednolicić promienie.
Sprężynowanie materiału
Po odciążeniu zagięta blacha częściowo wraca w kierunku pierwotnego położenia. Zjawisko to nazywa się sprężynowaniem.
Jego wielkość zależy od materiału, promienia, grubości i zastosowanej metody. Kompensację uzyskuje się przez odpowiednie ustawienie kąta lub głębokości pracy narzędzia.
Odległość otworów od linii gięcia
Otwór znajdujący się zbyt blisko gięcia może zostać rozciągnięty lub zdeformowany. Ryzyko rośnie wraz ze wzrostem grubości, promienia oraz intensywności odkształcenia.
Jeżeli otworu nie można przesunąć, rozwiązaniem może być:
- wykonanie go po gięciu,
- zastosowanie otworu technologicznego,
- zmiana geometrii,
- dodanie wycięcia odprężającego,
- użycie innej operacji produkcyjnej.
Spawanie elementów po cięciu i gięciu
Spawanie umożliwia trwałe połączenie przygotowanych części w większy zespół. Jakość połączenia zależy nie tylko od samego prowadzenia spoiny, lecz także od dokładności wcześniejszych etapów.
Dobrze dopasowane elementy:
- ułatwiają pozycjonowanie,
- ograniczają wielkość szczelin,
- zmniejszają ilość materiału dodatkowego,
- poprawiają powtarzalność,
- ograniczają ryzyko odkształceń.
Spawanie MIG/MAG
Metody MIG i MAG wykorzystują elektrodę topliwą podawaną w sposób ciągły. Różnią się przede wszystkim rodzajem gazu osłonowego i typowymi zastosowaniami.
Spawanie MAG jest powszechnie stosowane do stali konstrukcyjnych. Metoda jest wydajna i dobrze sprawdza się w produkcji elementów oraz konstrukcji.
Spawanie MIG może być wykorzystywane między innymi do metali nieżelaznych, w tym odpowiednio dobranych stopów aluminium.
Spawanie TIG
W metodzie TIG łuk jarzy się między materiałem a nietopliwą elektrodą wolframową. Materiał dodatkowy może być podawany oddzielnie.
TIG jest często wybierany, gdy liczą się:
- wysoka kontrola procesu,
- estetyka spoiny,
- praca z cienkimi elementami,
- ograniczenie ilości odprysków,
- spawanie stali nierdzewnej lub aluminium.
Metoda jest zwykle wolniejsza od MIG/MAG, dlatego nie zawsze będzie najbardziej ekonomicznym wyborem w produkcji dużych konstrukcji.
Jak ograniczać odkształcenia spawalnicze?
Spawanie wprowadza do elementu znaczną ilość ciepła. Nierównomierne nagrzewanie i chłodzenie może powodować skurcz, wygięcie lub skręcenie konstrukcji.
Ryzyko ogranicza się przez:
- prawidłową kolejność spawania,
- spoiny wykonywane naprzemiennie,
- stosowanie spoin odcinkowych, jeśli pozwala na to projekt,
- ograniczenie nadmiernej energii liniowej,
- użycie przyrządów montażowych,
- właściwe sczepianie,
- symetryczne rozmieszczenie połączeń,
- kontrolę wymiarów w trakcie produkcji.
Wymaganie „spoiny ciągłej wszędzie” nie zawsze poprawia jakość. Może niepotrzebnie zwiększyć koszt, masę, ilość ciepła i deformacje.
Dlaczego warto łączyć cięcie, gięcie i spawanie?
Rozdzielenie operacji między kilku wykonawców może być uzasadnione w niektórych projektach, ale zwiększa liczbę punktów przekazania odpowiedzialności.
Powierzenie powiązanych procesów jednemu partnerowi ułatwia:
- zachowanie zgodności między rozwinięciem a gotową częścią,
- koordynację tolerancji,
- dobór właściwej kolejności operacji,
- ograniczenie transportu międzyoperacyjnego,
- szybsze wprowadzanie zmian,
- kontrolę kompletności,
- identyfikację części,
- planowanie produkcji seryjnej.
Przykładowo konstruktor może określić wymiar gotowej obudowy, ale jej rozwinięcie zależy od promieni gięcia, narzędzi i zachowania materiału. Jeżeli cięcie i gięcie są planowane wspólnie, łatwiej uzyskać wymagany efekt.
Jak przebiega realizacja zamówienia?
1. Przekazanie zapytania
Klient przesyła pliki, rysunki i informacje dotyczące zamówienia. Im pełniejsze dane, tym mniejsze ryzyko przyjęcia błędnych założeń.
2. Weryfikacja technologiczna
Na tym etapie oceniane są między innymi:
- możliwość wykonania konturów,
- dostępność materiału,
- położenie otworów,
- promienie i kolejność gięcia,
- dostęp narzędzia,
- możliwość spawania,
- wymagane tolerancje.
3. Wycena
Koszt zależy nie tylko od masy części. Uwzględnia również materiał, czas cięcia, liczbę przebić, programowanie, przezbrojenia, gięcie, spawanie, kontrolę i wielkość serii.
4. Przygotowanie produkcji
Powstają programy cięcia, układy nestingowe i kolejność operacji. W razie potrzeby przygotowuje się przyrządy montażowe lub spawalnicze.
5. Wykonanie detali
Elementy są cięte, oczyszczane, gięte i spawane zgodnie z ustalonym zakresem.
6. Kontrola
Zakres kontroli powinien odpowiadać funkcji części. Może obejmować podstawowe sprawdzenie wymiarów, kontrolę wymiarów krytycznych, ocenę spoin lub przygotowanie uzgodnionej dokumentacji pomiarowej.
7. Pakowanie i odbiór
Sposób pakowania powinien chronić geometrię oraz powierzchnię. Jest to szczególnie ważne w przypadku cienkich blach, stali nierdzewnej, aluminium i elementów przeznaczonych do ekspozycji.
Co wpływa na cenę usługi?
Najważniejsze składniki kosztu to:
- rodzaj i ilość materiału,
- grubość blachy,
- długość cięcia,
- liczba przebić,
- stopień wykorzystania arkusza,
- liczba detali,
- liczba i długość gięć,
- częstotliwość przezbrojeń,
- liczba oraz rodzaj spoin,
- konieczność szlifowania,
- wymagane tolerancje,
- zakres kontroli,
- termin realizacji,
- sposób pakowania.
W produkcji jednostkowej istotną część kosztu stanowi przygotowanie. W większych seriach koszt programowania i przezbrojenia rozkłada się na większą liczbę części.
Z tego powodu zamówienie 100 sztuk zwykle nie kosztuje dziesięć razy więcej niż zamówienie 10 sztuk. Nie oznacza to jednak, że cena jednostkowa będzie spadała liniowo przy każdej wielkości partii.
Tabela decyzyjna – jak dobrać proces?
Potrzeba | Zalecany proces | Na co zwrócić uwagę |
|---|---|---|
Płaski detal o złożonym konturze | Cięcie laserowe | Materiał, grubość, minimalne otwory i tolerancje |
Prosty wspornik z jednym lub kilkoma zagięciami | Cięcie i gięcie | Promień, odległość otworów od gięcia, kierunek walcowania |
Obudowa z blachy | Cięcie i gięcie, opcjonalnie spawanie | Kolejność gięć, dostęp narzędzi, narożniki i sposób zamknięcia |
Rama lub konstrukcja z wielu części | Cięcie, gięcie i spawanie | Bazy montażowe, szczeliny, odkształcenia i tolerancje zespołu |
Cienki element ze stali nierdzewnej z widoczną spoiną | Cięcie, gięcie i spawanie TIG | Estetyka, przebarwienia, osłona gazowa i wykończenie |
Seryjne elementy ze stali konstrukcyjnej | Laser, prasa krawędziowa i spawanie MIG/MAG | Powtarzalność, oprzyrządowanie, wielkość partii |
Bardzo mały, dokładny otwór | Laser lub dodatkowa obróbka | Relacja średnicy do grubości i wymagana tolerancja |
Gwintowany otwór | Cięcie otworu wstępnego i gwintowanie | Średnica przygotowania, grubość materiału, dostęp narzędzia |
Element wymagający bardzo dokładnych powierzchni pasowanych | Laser i obróbka skrawaniem | Laser może przygotować półfabrykat, ale nie zawsze powierzchnię finalną |
Część narażona na korozję | Odpowiedni materiał i wykończenie | Gatunek stali, sposób spawania i zabezpieczenie powierzchni |
Prototyp lub pojedynczy detal | Cięcie laserowe bez dedykowanego wykrojnika | Koszt przygotowania i możliwość późniejszych zmian |
Duża seria prostych części | Laser lub technologia wykrawania | Wolumen, koszt narzędzia, czas cyklu i stabilność projektu |
Cięcie laserowe a inne metody obróbki
Laser a wykrawanie
Wykrawanie może być bardzo wydajne w dużych seriach, szczególnie przy powtarzalnych otworach i prostych kształtach. Może jednak wymagać odpowiednich narzędzi.
Laser zapewnia większą elastyczność przy:
- częstych zmianach projektu,
- prototypach,
- krótkich i średnich seriach,
- złożonych konturach,
- wielu wariantach jednej części.
Laser a cięcie plazmowe
Plazma jest często wybierana do grubszych materiałów i zastosowań konstrukcyjnych. Może zapewniać wysoką wydajność, ale zwykle oferuje inną dokładność i jakość krawędzi niż precyzyjne cięcie laserowe.
Laser a cięcie strumieniem wody
Waterjet nie wprowadza typowej strefy wpływu ciepła i może obrabiać szeroką grupę materiałów. Proces bywa jednak wolniejszy, a charakter krawędzi różni się od cięcia laserowego.
Laser a frezowanie
Laser szybko rozdziela arkusz i wykonuje kontury 2D. Frezowanie umożliwia natomiast wykonywanie kieszeni, pogłębień, dokładnych powierzchni i geometrii przestrzennych.
Technologie często się uzupełniają. Laser może przygotować półfabrykat, a obróbka skrawaniem nadać wybranym powierzchniom końcową dokładność.
Liczby i parametry, które warto znać
Poniższe wartości mają charakter orientacyjny. Nie stanowią deklaracji możliwości konkretnej maszyny ani gwarantowanej tolerancji dla każdego zlecenia.
Parametr | Orientacyjna wartość lub zależność |
|---|---|
Długość fali lasera światłowodowego | Około 1,03–1,08 µm |
Długość fali typowego lasera CO₂ | Około 10,6 µm |
Typowa szerokość szczeliny laserowej | Często około 0,1–0,5 mm, zależnie od procesu |
Liczba podstawowych etapów produkcji części gięto-spawanej | Zwykle 5–9 operacji od dokumentacji do kontroli |
Liczba danych niezbędnych do podstawowej wyceny | Co najmniej 5: plik, materiał, grubość, ilość i termin |
Temperatura topnienia aluminium | Około 660°C |
Zakres topnienia typowych stali | Około 1400–1530°C, zależnie od składu |
Współczynnik K stosowany przy rozwinięciach | Często około 0,3–0,5, ale wymaga dopasowania do procesu |
Liczba głównych czynników wpływających na gięcie | Ponad 8, w tym materiał, grubość, promień i narzędzia |
Poziomy jakości spoin według EN ISO 5817 | B, C i D |
Dokument odbioru materiału według EN 10204 | Często świadectwo 3.1, jeśli jest wymagane w zamówieniu |
Nie należy wpisywać do dokumentacji tolerancji na podstawie wartości znalezionej w ogólnym zestawieniu. Wymagania trzeba ustalić dla konkretnej geometrii, materiału i ciągu technologicznego.
Dokładność pojedynczego wyciętego wymiaru nie oznacza automatycznie takiej samej dokładności gotowej konstrukcji spawanej. Każda kolejna operacja wnosi własne odchyłki, dlatego tolerancje powinny uwzględniać cały łańcuch produkcyjny.
Normy i kontrola jakości
W zależności od rodzaju części zastosowanie mogą mieć między innymi:
- EN ISO 9013 – klasyfikacja jakości cięcia termicznego,
- EN ISO 2768 – tolerancje ogólne,
- EN ISO 5817 – poziomy jakości niezgodności spawalniczych,
- EN ISO 13920 – tolerancje konstrukcji spawanych,
- EN 10204 – dokumenty kontroli wyrobów metalowych.
Samo wskazanie normy może być niewystarczające. W zamówieniu należy określić jej zakres, klasę lub poziom jakości, jeśli ma on znaczenie dla odbioru.
Kontrola może obejmować:
- pomiar długości i szerokości,
- sprawdzenie położenia otworów,
- kontrolę kąta gięcia,
- weryfikację przekątnych,
- ocenę płaskości,
- kontrolę wizualną spoin,
- sprawdzenie kompletności,
- pomiar przy użyciu przyrządu lub szablonu.
Wymiary krytyczne powinny być wyraźnie oznaczone na rysunku. Stosowanie bardzo wąskich tolerancji dla wszystkich wymiarów podnosi koszt i może nie przynosić korzyści funkcjonalnych.
Najczęstsze błędy w projektach
Brak informacji o materiale
Określenie „stal 2 mm” nie zawsze wystarcza. Należy podać gatunek, a w razie potrzeby również wymagania dotyczące certyfikatu, powierzchni lub kierunku walcowania.
Zbyt małe otwory
Średnica odpowiednia w modelu CAD może być niepraktyczna technologicznie. Szczególnie dotyczy to grubych blach i otworów o wysokich wymaganiach wymiarowych.
Otwory za blisko gięcia
Prowadzi to do deformacji i problemów montażowych. Położenie otworu należy analizować w rozwinięciu oraz na gotowej części.
Brak promieni gięcia
Model z idealnie ostrymi narożnikami nie odpowiada rzeczywistemu procesowi. Każde gięcie ma promień wynikający z materiału, narzędzi i technologii.
Zamknięta geometria uniemożliwiająca gięcie
Element może wyglądać poprawnie w modelu 3D, ale kolejność zagięć może doprowadzić do kolizji z narzędziem lub belką prasy.
Nadmierne tolerowanie
Wpisanie ±0,1 mm dla każdego wymiaru nie czyni projektu bardziej profesjonalnym. Może natomiast wymusić dodatkową kontrolę, obróbkę i selekcję.
Brak oznaczenia powierzchni widocznych
Jeśli obudowa ma stronę reprezentacyjną, należy ją wskazać. Ma to znaczenie podczas rozkroju, gięcia, spawania, szlifowania i pakowania.
Nieuwzględnianie odkształceń spawalniczych
Wielokrotne, długie spoiny na cienkiej blasze mogą spowodować falowanie lub skręcenie części. Projekt powinien wykorzystywać spoiny adekwatne do obciążeń i funkcji.
Mity dotyczące obróbki laserowej
Mit: laser zawsze daje idealnie gładką krawędź
Jakość zależy od materiału, grubości i parametrów. W niektórych zastosowaniach krawędź może wymagać gratowania, szlifowania lub dalszej obróbki.
Mit: każdy kształt z pliku CAD da się wykonać
Geometria może być ograniczona przez minimalne cechy, dostęp narzędzi do gięcia, kolejność operacji lub możliwość spawania.
Mit: dokładność maszyny jest równa tolerancji gotowej części
Parametr pozycjonowania urządzenia nie uwzględnia wszystkich zjawisk związanych z materiałem, temperaturą, gięciem i spawaniem.
Mit: im więcej spoin, tym mocniejsza konstrukcja
Nadmiar spoin może zwiększać naprężenia, masę, koszt i odkształcenia. Rodzaj połączenia powinien wynikać z obciążeń oraz projektu.
Mit: najtańsza oferta oznacza najniższy koszt produktu
Cena jednostkowa nie uwzględnia automatycznie kosztów poprawek, transportu między wykonawcami, braków jakościowych czy opóźnień montażu.
Jak przygotować zapytanie do Laser-Prec?
Do zapytania warto dołączyć:
- plik DXF lub DWG dla konturu płaskiego,
- model STEP dla części przestrzennej,
- rysunek PDF z wymiarami i tolerancjami,
- nazwę i gatunek materiału,
- grubość blachy,
- liczbę sztuk,
- informację o gięciu,
- wymagania dotyczące spoin,
- oczekiwane wykończenie,
- termin realizacji,
- sposób pakowania,
- wymagania dotyczące dokumentacji jakościowej.
Jeśli nie wszystkie parametry są znane, warto opisać funkcję części. Informacja o tym, gdzie detal będzie pracował i z czym będzie współpracował, pomaga dobrać rozwiązanie technologiczne.
Aktualny zakres usług i dane kontaktowe można sprawdzić na stronie Laser-Prec.
FAQ – najczęściej zadawane pytania
Czy cięcie laserowe nadaje się do pojedynczych części?
Tak. Brak konieczności wykonywania osobnego wykrojnika sprawia, że laser dobrze nadaje się do prototypów, części jednostkowych i krótkich serii. Koszt przygotowania nadal występuje, ale zmiany geometrii są zwykle łatwiejsze niż w technologiach opartych na dedykowanym narzędziu.
Jakie pliki najlepiej przesłać do wyceny?
Dla płaskich konturów najczęściej wystarcza poprawny plik DXF lub DWG. Dla części giętych warto dołączyć model STEP oraz rysunek PDF zawierający materiał, grubość, promienie, kąty i tolerancje.
Czy laser może wykonywać otwory pod gwint?
Laser może przygotować otwór wstępny, ale sam nie wykonuje gwintu. Gwintowanie jest osobną operacją. Średnicę otworu należy dobrać do rodzaju gwintu i materiału.
Czy każdą wyciętą część można później zagiąć?
Nie. Ograniczeniem mogą być małe półki, zamknięta geometria, kolizje z narzędziami, zbyt małe promienie lub niekorzystne położenie otworów.
Czy stal nierdzewna może być spawana metodą TIG?
Tak. TIG jest często wykorzystywany do stali nierdzewnej, szczególnie gdy ważna jest kontrola procesu i wygląd spoiny. Ostateczny dobór metody zależy od grubości, konstrukcji i wymagań.
Czy aluminium można ciąć, giąć i spawać?
Tak, ale technologia musi uwzględniać konkretny stop. Niektóre stopy dobrze się gną i spawają, a inne mogą wykazywać skłonność do pękania lub wymagać specjalnego przygotowania.
Jak dokładne jest cięcie laserowe?
Możliwa dokładność zależy od maszyny, materiału, grubości, wymiaru części i geometrii. Tolerancję należy ustalić indywidualnie, zamiast przyjmować jedną wartość dla wszystkich detali.
Dlaczego pierwszy detal może kosztować więcej?
W cenie pierwszej sztuki lub małej serii uwzględnia się przygotowanie dokumentacji, programowanie, nesting, ustawienie maszyn i przezbrojenia. W większej serii koszty te rozkładają się na więcej części.
Czy spawanie zmienia wymiary elementu?
Tak. Lokalna temperatura powoduje rozszerzanie, skurcz i naprężenia. Wpływ można ograniczać przez odpowiednią konstrukcję, kolejność spawania i zastosowanie przyrządów.
Czy przed wyceną trzeba przygotować pełną dokumentację?
Pełna dokumentacja przyspiesza przygotowanie precyzyjnej oferty. W przypadku wstępnego zapytania można przekazać model, materiał, liczbę sztuk i opis zastosowania, ale część założeń będzie wymagała późniejszego doprecyzowania.
Czy można zamówić samo cięcie laserowe?
Zakres zlecenia może ograniczać się do wybranej operacji, na przykład samego cięcia. Jeżeli detal ma być później gięty lub spawany, warto poinformować o tym już na etapie zamówienia.
Kiedy potrzebny jest prototyp?
Prototyp warto wykonać, gdy część ma złożoną geometrię, współpracuje z istniejącym urządzeniem, zawiera wiele gięć lub wymaga sprawdzenia ergonomii i montażu. Zatwierdzenie prototypu ogranicza ryzyko błędu w całej serii.
Jak obniżyć koszt produkcji części z blachy?
Najczęściej pomaga:
- ujednolicenie materiałów i grubości,
- ograniczenie liczby różnych promieni gięcia,
- usunięcie zbędnych tolerancji,
- zmniejszenie liczby przebić,
- uproszczenie geometrii,
- ograniczenie nadmiernych spoin,
- zwiększenie partii produkcyjnej,
- wcześniejsza konsultacja technologiczna.
Od projektu do gotowego elementu
Precyzyjne cięcie laserowe zapewnia swobodę kształtowania konturów, gięcie zmienia płaski detal w funkcjonalną część przestrzenną, a spawanie pozwala budować kompletne zespoły. Najlepsze rezultaty powstają wtedy, gdy wszystkie etapy są planowane jako jeden proces.
Laser-Prec to partner dla firm poszukujących wykonawcy elementów metalowych przygotowywanych na podstawie dokumentacji technicznej. Przekazanie kompletnych danych, oznaczenie wymiarów krytycznych i konsultacja technologiczna pozwalają ograniczyć ryzyko, zoptymalizować koszt oraz uzyskać powtarzalny efekt w prototypie i produkcji seryjnej.
 2 comments

0 thoughts on “Precyzyjne cięcie laserowe, gięcie i spawanie – poznaj możliwości firmy Laser-Prec”