
Piaskowanie, sodowanie czy szkiełkowanie? ekopiaskowanie.pl podpowiada, którą metodę wybrać
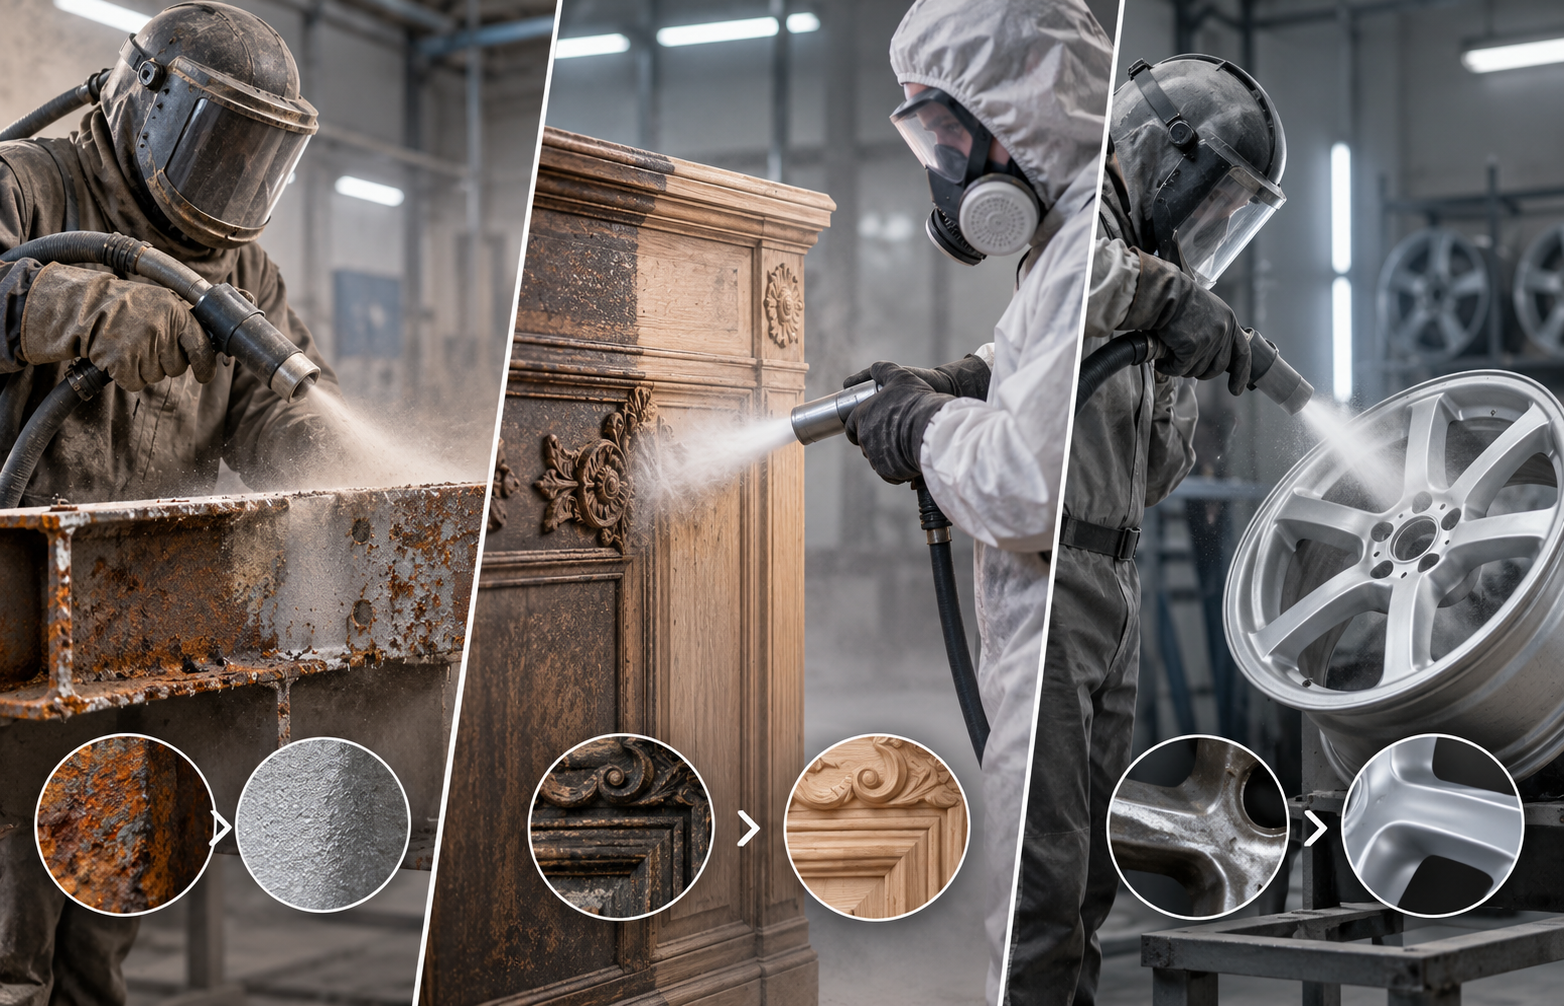
Wybór między piaskowaniem, sodowaniem a szkiełkowaniem nie powinien zależeć wyłącznie od ceny lub popularności metody. Najważniejsze są: rodzaj podłoża, charakter zabrudzeń, oczekiwany efekt, planowana powłoka ochronna oraz dopuszczalne ryzyko uszkodzenia powierzchni.
Po lekturze dowiesz się:
- czym różnią się piaskowanie, sodowanie i szkiełkowanie,
- która metoda najlepiej usuwa rdzę, farbę, nagar i osady,
- jak dobrać technologię do stali, aluminium, drewna, cegły i części samochodowych,
- kiedy konieczne jest wykonanie próby technologicznej,
- jakie znaczenie mają ścierniwo, ciśnienie, granulacja i odległość dyszy,
- jak przygotować powierzchnię do malowania lub dalszej renowacji,
- dlaczego najdelikatniejsza metoda nie zawsze jest metodą najlepszą.
Piaskowanie, sodowanie i szkiełkowanie – definicje oraz granice tematu
Piaskowanie, sodowanie i szkiełkowanie należą do metod obróbki strumieniowo-ściernej. Materiał roboczy jest rozpędzany za pomocą sprężonego powietrza, wody albo układu wirnikowego, a następnie kierowany na oczyszczaną powierzchnię.
Różnice dotyczą przede wszystkim rodzaju użytego medium, kształtu ziaren, ich twardości oraz sposobu oddziaływania na podłoże.
Czym jest piaskowanie?
W potocznym języku piaskowaniem nazywa się niemal każde oczyszczanie powierzchni strumieniem ścierniwa. Technicznie nie musi ono oznaczać stosowania zwykłego piasku. W profesjonalnych realizacjach wykorzystuje się między innymi:
- elektrokorund,
- garnet,
- żużle pomiedziowe,
- śrut stalowy,
- śrut żeliwny,
- ścierniwa mineralne,
- granulaty syntetyczne,
- ścierniwa pochodzenia organicznego.
Kanciaste ziarna uderzają w powierzchnię, odrywają stare powłoki i produkty korozji, a jednocześnie tworzą profil chropowatości. Z tego względu piaskowanie jest najczęściej wybierane do intensywnego czyszczenia stali przed malowaniem.
Używanie suchego piasku zawierającego krzemionkę krystaliczną wiąże się z poważnym ryzykiem pyłowym. Określenie „piaskowanie” należy więc traktować jako nazwę procesu, a nie zalecenie dotyczące zastosowania przypadkowego piasku budowlanego.
Czym jest sodowanie?
Sodowanie wykorzystuje granulat na bazie wodorowęglanu sodu. Jego cząstki są stosunkowo miękkie i rozpadają się podczas kontaktu z powierzchnią. Proces usuwa zabrudzenia lub powłokę, ale zazwyczaj tylko w niewielkim stopniu zmienia strukturę podłoża.
Sodowanie sprawdza się między innymi przy:
- usuwaniu farby z delikatnych elementów,
- czyszczeniu aluminium i innych metali nieżelaznych,
- renowacji drewna,
- usuwaniu sadzy i zabrudzeń po pożarze,
- czyszczeniu elementów maszyn,
- usuwaniu oleju, tłuszczu, nagaru i części osadów organicznych.
Soda rozpuszcza się w wodzie, co ułatwia sprzątanie wielu powierzchni. Nie oznacza to jednak, że proces jest całkowicie bezodpadowy. Usunięta farba, rdza, olej lub inne zanieczyszczenia nadal wymagają zebrania i prawidłowego zagospodarowania.
Czym jest szkiełkowanie?
Szkiełkowanie polega na obróbce powierzchni drobnymi kulkami szklanymi. Ich zaokrąglony kształt powoduje bardziej równomierne, mniej skrawające oddziaływanie niż w przypadku ostrego ścierniwa.
Metoda jest stosowana głównie do:
- wykańczania aluminium,
- czyszczenia stali nierdzewnej,
- renowacji części motocyklowych i samochodowych,
- oczyszczania form, narzędzi i podzespołów,
- uzyskiwania jednolitego, satynowego wyglądu,
- usuwania lekkich nalotów i pozostałości technologicznych.
Szkiełkowanie częściej służy do oczyszczenia i ujednolicenia wyglądu niż do agresywnego usuwania grubej korozji.
Najważniejsze różnice w skrócie
Kryterium | Piaskowanie ścierniwem kanciastym | Sodowanie | Szkiełkowanie |
|---|---|---|---|
Intensywność obróbki | Wysoka | Niska lub umiarkowana | Niska lub umiarkowana |
Usuwanie grubej rdzy | Bardzo dobre | Ograniczone | Ograniczone |
Usuwanie starych powłok | Bardzo dobre | Dobre, zależnie od powłoki | Dobre przy cienkich warstwach |
Tworzenie profilu pod farbę | Tak | Zwykle minimalne | Niewielkie |
Ryzyko zmiany wymiarów i krawędzi | Najwyższe | Niskie | Niskie przy prawidłowych parametrach |
Delikatne aluminium | Tylko po dobrym doborze parametrów | Często odpowiednie | Bardzo często odpowiednie |
Drewno | Możliwe, ale wymaga ostrożności | Często odpowiednie | Zazwyczaj niepraktyczne |
Efekt dekoracyjny | Matowy, techniczny | Zależny od podłoża | Jednolity, satynowy |
Usuwanie tłuszczu i nagaru | Ograniczone bez odtłuszczania | Bardzo dobre | Umiarkowane |
Możliwość odzysku medium | Zależna od rodzaju ścierniwa | Zwykle ograniczona | Dobra w obiegu zamkniętym |
Najczęstsze zastosowanie | Stal przed zabezpieczeniem | Delikatne czyszczenie | Wykończenie metali |
Jak działa obróbka strumieniowo-ścierna?
Efekt nie zależy wyłącznie od nazwy technologii. Na rezultat wpływa cały układ parametrów procesowych.
Rodzaj i kształt ścierniwa
Ziarna kanciaste skrawają, rozbijają rdzę i tworzą wyraźniejszy profil powierzchni. Ziarna kuliste bardziej uderzają i zagęszczają warstwę wierzchnią, pozostawiając łagodniejsze, satynowe wykończenie.
Soda działa inaczej: jej kruche cząstki rozpadają się przy uderzeniu, oddając energię na granicy zabrudzenia i podłoża.
Twardość materiału roboczego
Orientacyjna twardość w skali Mohsa wynosi:
- soda oczyszczona: około 2,5,
- szkło: około 5–6,
- kwarc: około 7,
- garnet: około 7–8,
- elektrokorund: około 9.
Twardość nie jest jednak jedynym kryterium. Liczą się również masa ziarna, prędkość, kształt, granulacja oraz kąt uderzenia. Miękkie medium użyte przy zbyt wysokim ciśnieniu także może uszkodzić delikatny element.
Ciśnienie robocze
W urządzeniach pneumatycznych spotyka się najczęściej zakres od około 2 do 8 barów. Nie jest to uniwersalna instrukcja wykonania usługi. Właściwe ciśnienie trzeba dopasować do:
- powierzchni,
- średnicy dyszy,
- rodzaju medium,
- wydajności sprężarki,
- grubości usuwanej powłoki,
- oczekiwanego wykończenia.
W przypadku cienkiej blachy, miękkiego drewna, aluminium i elementów precyzyjnych pracę należy rozpoczynać od łagodniejszych ustawień.
Granulacja
Drobne ziarno pozostawia gładszą powierzchnię i pozwala lepiej kontrolować rezultat. Grubsze medium szybciej usuwa mocne powłoki oraz korozję, ale zwiększa chropowatość i ryzyko uszkodzeń.
W praktyce używa się materiałów o wielkości od kilkudziesięciu mikrometrów do ponad 1 mm. Zakres trzeba dobrać nie tylko do zabrudzenia, ale również do minimalnej grubości elementu i docelowego systemu powłokowego.
Odległość i kąt prowadzenia dyszy
Dysza prowadzona prostopadle zwiększa lokalną siłę uderzenia. Mniejszy kąt może ułatwić zdejmowanie powłoki warstwami i ograniczyć punktowe obciążenie podłoża.
Zbyt długie zatrzymanie dyszy w jednym miejscu grozi:
- przegrzaniem lub odkształceniem cienkiej blachy,
- wybiciem miękkich słojów drewna,
- utratą detali odlewu,
- nierównym zmatowieniem,
- powstaniem widocznych pasów.
Która metoda najlepiej usuwa rdzę?
Do usuwania grubej rdzy ze stali najczęściej wybiera się piaskowanie odpowiednio dobranym ścierniwem kanciastym. Pozwala ono jednocześnie usunąć produkty korozji i przygotować profil pod powłokę antykorozyjną.
Sodowanie może odsłonić skorodowane miejsca, ale samo w sobie nie zawsze usuwa rdzę ze wżerów. Jeżeli po zdjęciu farby pojawi się głęboka korozja, konieczne może być przejście na bardziej agresywne ścierniwo.
Szkiełkowanie nadaje się do lekkich nalotów, przebarwień i powierzchniowej oksydacji. Nie jest zazwyczaj pierwszym wyborem przy grubej łuszczącej się rdzy na konstrukcji stalowej.
Stopnie oczyszczenia stali
Przy przygotowaniu stali można określić oczekiwany stopień czystości zgodnie z wizualną klasyfikacją:
- Sa 1 – lekkie oczyszczanie strumieniowo-ścierne,
- Sa 2 – dokładne oczyszczanie,
- Sa 2½ – bardzo dokładne oczyszczanie,
- Sa 3 – oczyszczenie do jednolitego, metalicznego wyglądu.
Wymagany stopień powinien wynikać ze specyfikacji farby, warunków eksploatacji oraz projektu zabezpieczenia antykorozyjnego. Sam jasny kolor powierzchni nie potwierdza jeszcze prawidłowego przygotowania.
Która metoda najlepiej usuwa farbę i lakier?
Wybór zależy od rodzaju powłoki, jej grubości, przyczepności i materiału znajdującego się pod spodem.
Piaskowanie starej farby
Piaskowanie jest skuteczne przy:
- konstrukcjach stalowych,
- felgach stalowych,
- ramach,
- ogrodzeniach,
- maszynach,
- zbiornikach,
- elementach przemysłowych.
Pozwala szybko zdjąć wielowarstwowe powłoki, ale na cienkiej blasze wymaga kontroli parametrów. Nadmierna energia procesu może doprowadzić do deformacji panelu.
Sodowanie powłok
Sodowanie pozwala usuwać farbę bardziej selektywnie. Jest rozważane w przypadku karoserii, drewna, laminatów oraz detali, których nie należy mocno profilować.
Trzeba jednak pamiętać, że pozostałości sody mogą wpływać na przyczepność kolejnej powłoki. Przed malowaniem powierzchnia musi zostać oczyszczona zgodnie z wymaganiami producenta farby. Samo przedmuchanie sprężonym powietrzem może nie wystarczyć.
Szkiełkowanie lakieru
Kulki szklane dobrze radzą sobie z cienkimi powłokami i lekkimi nalotami na częściach metalowych. Przy grubej, elastycznej lub bardzo odpornej farbie proces może być mniej wydajny niż obróbka ścierniwem kanciastym.
Dobór metody do rodzaju powierzchni
Stal konstrukcyjna
Najczęściej: piaskowanie ścierniwem kanciastym.
Celem jest zwykle usunięcie rdzy, zgorzeliny i powłok oraz uzyskanie profilu odpowiedniego pod zabezpieczenie antykorozyjne. Po oczyszczeniu stal należy możliwie szybko zabezpieczyć, ponieważ przy wysokiej wilgotności może pojawić się korozja nalotowa.
Stal nierdzewna
Najczęściej: szkiełkowanie odpowiednim, czystym medium.
Obróbka może wyrównać wygląd, usunąć przebarwienia i nadać satynową fakturę. Nie należy używać ścierniwa zanieczyszczonego cząstkami zwykłej stali, ponieważ może ono prowadzić do wtórnych ognisk korozji.
W zastosowaniach technicznych po obróbce może być wymagane dodatkowe czyszczenie, trawienie lub pasywacja.
Aluminium
Najczęściej: szkiełkowanie albo sodowanie.
Szkiełkowanie daje charakterystyczne, równe i satynowe wykończenie. Sodowanie sprawdza się, gdy najważniejsze jest zdjęcie zabrudzenia lub powłoki przy minimalnej ingerencji w podłoże.
Agresywne ścierniwo może pozostawić głęboką, trudną do usunięcia fakturę. Szczególnej ostrożności wymagają powierzchnie uszczelniające, gwinty, gniazda łożysk i części precyzyjne.
Felgi
W przypadku felg stalowych zazwyczaj dobrze sprawdza się piaskowanie. Przy felgach aluminiowych technologię trzeba dopasować do stanu powierzchni i planowanego wykończenia.
Jeżeli felga ma być malowana proszkowo, liczy się zarówno całkowite usunięcie starej powłoki, jak i przygotowanie odpowiedniej powierzchni pod nowy system. Delikatne szkiełkowanie może nie wystarczyć przy grubej korozji lub mocnym lakierze.
Części silnika i podzespoły mechaniczne
Do korpusów aluminiowych, pokryw i części motocyklowych często wybiera się szkiełkowanie. Soda może być pomocna przy usuwaniu oleju, nagaru i powłok.
Przed obróbką trzeba zabezpieczyć:
- kanały olejowe,
- łożyska,
- uszczelnienia,
- gwinty,
- powierzchnie pasowane,
- powierzchnie uszczelniające.
Pozostawienie ścierniwa wewnątrz silnika lub układu smarowania może doprowadzić do poważnego uszkodzenia mechanizmu.
Karoseria samochodowa
Nie istnieje jedna metoda właściwa dla całego nadwozia. Ramy i sztywne elementy można oczyszczać bardziej intensywnie. Duże, płaskie i cienkie panele wymagają znacznie łagodniejszej obróbki.
Sodowanie ogranicza ryzyko agresywnego profilowania, ale nie usuwa każdej postaci korozji. W praktyce skuteczny bywa proces mieszany:
- łagodne usunięcie lakieru,
- ocena odsłoniętej blachy,
- punktowe oczyszczenie korozji odpowiednim ścierniwem,
- dokładne usunięcie pozostałości,
- szybkie zabezpieczenie powierzchni.
Drewno
Najczęściej: sodowanie lub bardzo łagodna obróbka innym drobnym medium.
Proces może usuwać lakier, zabrudzenia, sadzę i zwietrzałą warstwę drewna. Zbyt agresywne czyszczenie wybija miękkie słoje, pozostawiając powierzchnię mocno strukturyzowaną.
Efekt zależy od gatunku drewna, wilgotności, kierunku włókien i wcześniejszych zabezpieczeń. Próbę należy wykonać w miejscu mało widocznym.
Cegła, kamień i elewacje
Do powierzchni mineralnych można zastosować obróbkę suchą, mokrą albo niskociśnieniową. Metoda musi uwzględniać twardość cegły, stan zaprawy i rodzaj zabrudzenia.
Zbyt agresywne piaskowanie może:
- usunąć spieczoną warstwę cegły,
- zwiększyć nasiąkliwość materiału,
- uszkodzić fugi,
- zmienić kolor kamienia,
- pozostawić trwałe cieniowanie.
Na obiektach historycznych technologia powinna zostać poprzedzona próbami i uzgodniona z osobą odpowiedzialną za konserwację.
Laminat i tworzywa sztuczne
Najczęściej rozważa się sodowanie lub specjalistyczne, miękkie media. Kluczowe jest ograniczenie temperatury, punktowego nacisku oraz erozji warstwy powierzchniowej.
Szkiełkowanie i agresywne ścierniwa mogą trwale zmatowić tworzywo albo odsłonić włókna laminatu.
Tabela decyzyjna: piaskowanie, sodowanie czy szkiełkowanie?
Sytuacja | Zalecana metoda | Alternatywa | Najważniejsza uwaga |
|---|---|---|---|
Gruba rdza na konstrukcji stalowej | Piaskowanie | Obróbka mieszana | Trzeba uzyskać czystość i profil pod farbę |
Rama samochodowa | Piaskowanie | Piaskowanie niskociśnieniowe | Zabezpieczyć otwory i przestrzenie zamknięte |
Cienkie poszycie karoserii | Sodowanie lub łagodny proces mieszany | Drobne ścierniwo przy niskiej energii | Wymagana próba ze względu na ryzyko deformacji |
Felga stalowa | Piaskowanie | Śrutowanie | Parametry dopasować do późniejszego malowania |
Felga aluminiowa | Szkiełkowanie lub kontrolowane piaskowanie | Sodowanie | Nie uszkodzić powierzchni montażowych |
Aluminiowa pokrywa silnika | Szkiełkowanie | Sodowanie | Dokładnie zabezpieczyć kanały i gwinty |
Nagar i tłuste osady | Sodowanie | Mycie chemiczne plus szkiełkowanie | Konieczne jest zebranie zanieczyszczeń |
Stal nierdzewna z przebarwieniami | Szkiełkowanie | Dedykowane czyszczenie chemiczne | Medium nie może być zanieczyszczone stalą węglową |
Drewno pokryte farbą | Sodowanie | Delikatne ścierniwo organiczne | Możliwe podniesienie włókien |
Stara cegła | Proces niskociśnieniowy po próbie | Sodowanie lub metoda mokra | Chronić lico cegły i spoiny |
Stal przed systemem antykorozyjnym | Piaskowanie | Śrutowanie | Chropowatość musi pasować do farby |
Dekoracyjne satynowanie metalu | Szkiełkowanie | Drobne ścierniwo ceramiczne | Ważna jest jednakowa technika prowadzenia dyszy |
Usunięcie farby bez wyraźnego profilowania | Sodowanie | Miękkie medium syntetyczne | Przed malowaniem usunąć osad sodowy |
Powierzchnia z głębokimi wżerami | Piaskowanie | Proces wieloetapowy | Delikatna metoda może nie oczyścić dna wżerów |
Czy jedna metoda może wystarczyć?
Nie zawsze. Nazwa procesu nie powinna ograniczać wykonawcy, gdy powierzchnia ma różne strefy i rodzaje uszkodzeń.
Przykładowy proces wieloetapowy może obejmować:
- odtłuszczenie elementu,
- sodowanie w celu usunięcia powłoki i nagaru,
- miejscowe piaskowanie ognisk korozji,
- szkiełkowanie w celu ujednolicenia wyglądu,
- odpylanie i mycie,
- kontrolę czystości,
- aplikację zabezpieczenia.
Łączenie metod zwiększa liczbę operacji, ale może dać lepszy efekt niż agresywne czyszczenie całej powierzchni jednym ścierniwem.
Przygotowanie powierzchni do malowania
Skuteczne usunięcie starej powłoki nie oznacza jeszcze, że element jest gotowy do malowania.
Należy sprawdzić:
- stopień usunięcia rdzy i zgorzeliny,
- poziom zapylenia,
- obecność tłuszczów i olejów,
- pozostałości sody lub innych soli,
- chropowatość powierzchni,
- wilgotność i temperaturę podłoża,
- czas od oczyszczenia do aplikacji farby,
- zgodność profilu z kartą techniczną powłoki.
Dlaczego profil chropowatości jest ważny?
Wiele farb przemysłowych wymaga mechanicznego zakotwienia w powierzchni. Zbyt gładkie podłoże może ograniczyć przyczepność, natomiast zbyt głęboki profil może powodować niedostateczne pokrycie wierzchołków.
Dla systemów ochronnych spotyka się wymagane profile rzędu około 25–75 µm, ale nie jest to wartość uniwersalna. Decydują wymagania konkretnego systemu malarskiego oraz przewidziana grubość suchej powłoki.
Sodowanie zazwyczaj nie tworzy profilu porównywalnego z ostrym ścierniwem. Jeżeli po sodowaniu powierzchnia ma być malowana, może być potrzebne dodatkowe zmatowienie.
Korozja nalotowa
Świeżo oczyszczona stal szybko reaguje z wilgocią. Ryzyko korozji nalotowej zwiększają:
- wysoka wilgotność względna,
- kondensacja pary wodnej,
- obecność soli,
- kontakt powierzchni z mokrymi rękami,
- zbyt długi czas oczekiwania na gruntowanie.
Dlatego logistykę czyszczenia i malowania należy zaplanować jako jeden proces.
Piaskowanie na sucho czy na mokro?
Każdą z omawianych technologii można modyfikować poprzez dodanie wody lub zastosowanie specjalnego układu mokrego.
Obróbka na sucho
Zalety:
- wysoka wydajność usuwania powłok,
- łatwe uzyskanie profilu,
- możliwość szybkiej oceny oczyszczonej powierzchni,
- dobre warunki do pracy w kabinie z odzyskiem medium.
Ograniczenia:
- duża ilość pyłu,
- konieczność skutecznego odpylania,
- ryzyko migracji pyłu do sąsiednich stref,
- potrzeba ochrony operatora i otoczenia.
Obróbka na mokro
Zalety:
- ograniczenie zapylenia,
- łagodniejsze oddziaływanie na niektóre powierzchnie,
- możliwość jednoczesnego spłukiwania części zanieczyszczeń,
- lepsza kontrola podczas prac na obiektach użytkowanych.
Ograniczenia:
- powstawanie ścieków lub mokrego odpadu,
- ryzyko korozji nalotowej stali,
- konieczność osuszania,
- potrzeba zabezpieczenia instalacji i otoczenia.
Metoda mokra nie oznacza automatycznie procesu bezpiecznego dla środowiska. O sposobie zagospodarowania odpadu decyduje przede wszystkim to, co zostało usunięte z powierzchni.
Co naprawdę oznacza ekopiaskowanie?
„Ekologiczne piaskowanie” lub „ekopiaskowanie” nie jest nazwą jednego, ściśle określonego ścierniwa. Powinno oznaczać sposób organizacji procesu, który ogranicza pylenie, zużycie medium oraz rozprzestrzenianie zanieczyszczeń.
Na środowiskową ocenę realizacji wpływają:
- skład ścierniwa,
- możliwość jego odzysku,
- liczba cykli ponownego użycia,
- zużycie sprężonego powietrza,
- pobór energii,
- stosowanie obiegu zamkniętego,
- ilość wody i sposób jej oczyszczania,
- skuteczność odpylania,
- rodzaj usuwanej powłoki,
- segregacja oraz zagospodarowanie odpadu.
Soda jest rozpuszczalna w wodzie, ale nie neutralizuje automatycznie farby ołowiowej, oleju, sadzy ani innych usuniętych substancji. Kulki szklane mogą być wielokrotnie używane w odpowiednich urządzeniach, lecz z czasem pękają i zmieniają swoje właściwości. Ekologiczność należy więc oceniać dla całego procesu, a nie wyłącznie dla materiału roboczego.
Liczby i parametry, które warto znać
Poniższe wartości mają charakter orientacyjny. Rzeczywiste ustawienia zależą od urządzenia, ścierniwa, dyszy, powierzchni i oczekiwanego rezultatu.
Parametr | Typowy lub orientacyjny zakres | Znaczenie |
|---|---|---|
Ciśnienie robocze | około 2–8 bar | Wpływa na energię uderzenia i tempo pracy |
Twardość sody | około 2,5 Mohsa | Umożliwia łagodne czyszczenie |
Twardość szkła | około 5–6 Mohsa | Pozwala czyścić i satynować metale |
Twardość garnetu | około 7–8 Mohsa | Zapewnia intensywne skrawanie |
Twardość elektrokorundu | około 9 Mohsa | Odpowiednia do wymagającej obróbki |
Wielkość ziaren | od kilkudziesięciu µm do ponad 1 mm | Decyduje o wydajności i fakturze |
Profil pod wiele powłok przemysłowych | często około 25–75 µm | Musi być zgodny z systemem malarskim |
Klasy oczyszczenia strumieniowego stali | Sa 1, Sa 2, Sa 2½, Sa 3 | Ułatwiają określenie oczekiwanego rezultatu |
Liczba podstawowych zmiennych procesowych | co najmniej 6 | Medium, granulacja, ciśnienie, dysza, kąt i odległość |
Liczba etapów dobrego zlecenia | zwykle 5–7 | Ocena, próba, zabezpieczenie, obróbka, czyszczenie, kontrola i zabezpieczenie końcowe |
Zużycie sprężonego powietrza
Zapotrzebowanie na powietrze rośnie bardzo szybko wraz ze średnicą dyszy. W zależności od ciśnienia i stopnia jej zużycia może wynosić od około 1 m³/min dla małych dysz do kilku, a nawet ponad 8–10 m³/min dla większych zestawów przemysłowych.
Zużyta dysza ma większy przekrój, dlatego może powodować:
- wzrost poboru powietrza,
- spadek ciśnienia roboczego,
- obniżenie wydajności,
- nierówną pracę strumienia.
Sama moc sprężarki nie wystarcza do oceny zestawu. Liczą się również rzeczywista wydajność, jakość osuszania powietrza i średnica przewodów.
Próba technologiczna – kiedy jest konieczna?
Próbę warto wykonać zawsze, gdy:
- materiał podłoża nie jest pewny,
- element ma dużą wartość,
- powierzchnia jest cienka lub precyzyjna,
- nie wiadomo, ile warstw ma powłoka,
- występują wcześniejsze naprawy,
- oczekiwany jest konkretny efekt wizualny,
- obiekt ma wartość historyczną,
- podłoże jest porowate,
- po oczyszczeniu ma zostać zastosowany wymagający system malarski.
Próbka powinna być oceniana nie tylko bezpośrednio po obróbce. W przypadku powierzchni dekoracyjnych warto sprawdzić także wygląd po umyciu, wysuszeniu i nałożeniu planowanego zabezpieczenia.
Najczęstsze błędy przy wyborze metody
Wybór najdelikatniejszej metody bez uwzględnienia celu
Delikatne czyszczenie może zachować podłoże, ale pozostawić rdzę w zagłębieniach lub nie zapewnić przyczepności farby. Ochrona powierzchni nie polega na unikaniu każdej ingerencji, tylko na kontrolowaniu jej zakresu.
Kierowanie się wyłącznie ceną za metr kwadratowy
Dwie oferty mogą obejmować zupełnie inny poziom przygotowania. Należy porównać:
- zakres demontażu i zabezpieczeń,
- wymagany stopień oczyszczenia,
- rodzaj ścierniwa,
- oczekiwaną chropowatość,
- odpylanie i sprzątanie,
- zagospodarowanie odpadu,
- zabezpieczenie powierzchni po obróbce.
Brak informacji o kolejnej powłoce
Wykonawca powinien wiedzieć, czy element będzie malowany proszkowo, gruntowany farbą epoksydową, polerowany, anodowany czy pozostawiony bez powłoki. Każdy z tych wariantów może wymagać innego wykończenia.
Piaskowanie zmontowanych mechanizmów
Ścierniwo przedostaje się do szczelin, łożysk, kanałów i uszczelnień. Elementy mechaniczne powinny zostać rozebrane albo profesjonalnie zabezpieczone.
Niewłaściwe medium do stali nierdzewnej
Zanieczyszczenie powierzchni cząstkami stali węglowej może wywołać rdzewienie mimo zastosowania stali nierdzewnej. Kabina i medium powinny być przeznaczone do odpowiedniego rodzaju materiału.
Brak odtłuszczenia
Tłusta powierzchnia może zanieczyścić ścierniwo i powodować wcieranie osadów w podłoże. W zależności od procesu odtłuszczanie wykonuje się przed obróbką, po niej albo na obu etapach.
Niedokładne usunięcie pozostałości sody
Osad alkaliczny może obniżyć przyczepność niektórych powłok. Sposób mycia i kontroli powierzchni trzeba dopasować do zaleceń producenta systemu malarskiego.
Mity dotyczące piaskowania, sodowania i szkiełkowania
Mit: sodowanie usuwa każdą rdzę
Soda dobrze usuwa powłoki i wiele zabrudzeń, lecz może nie oczyścić głębokich wżerów. Po odsłonięciu stali czasami potrzebna jest druga metoda.
Mit: szkiełkowanie zawsze jest bezpieczne dla aluminium
Nieprawidłowe ciśnienie, zbyt długa obróbka lub nieodpowiednia granulacja mogą zmienić wymiary, fakturę i wygląd części. Szczególnie wrażliwe są powierzchnie pasowane i uszczelniające.
Mit: piaskowanie zawsze deformuje blachę
Deformacja wynika z niewłaściwego doboru energii procesu, medium i techniki prowadzenia dyszy. Ryzyko jest jednak realne, zwłaszcza w przypadku dużych, płaskich paneli.
Mit: soda nie wymaga sprzątania
Soda może rozpuścić się w wodzie, ale usunięte zanieczyszczenia pozostają. Odpady po farbach, olejach i sadzy należy zebrać zgodnie z ich właściwościami.
Mit: po szkiełkowaniu element jest gotowy do malowania
Szkiełkowanie może pozostawić powierzchnię zbyt gładką dla wybranego systemu. Konieczne jest sprawdzenie wymagań dotyczących profilu i czystości.
Mit: każde oczyszczanie ścierne jest ekologiczne
Wpływ procesu zależy od zużycia energii i medium, odzysku materiału, emisji pyłu oraz rodzaju odpadu. Sama nazwa usługi nie jest potwierdzeniem jej parametrów środowiskowych.
Bezpieczeństwo pracy
Obróbka strumieniowo-ścierna wymaga profesjonalnej organizacji stanowiska. Zagrożeniem jest nie tylko ścierniwo, ale również materiał usuwany z powierzchni.
Ryzyka obejmują:
- pył respirabilny,
- krzemionkę krystaliczną,
- metale ciężkie ze starych farb,
- hałas,
- odbite ziarna,
- wysokie ciśnienie,
- ograniczoną widoczność,
- ładunki elektrostatyczne,
- kontakt z zanieczyszczonym odpadem.
W zależności od stanowiska stosuje się między innymi doprowadzanie czystego powietrza do hełmu, odzież ochronną, rękawice, ochronę słuchu, wentylację, odpylanie i wydzielone strefy pracy.
Zwykła maska przeciwpyłowa nie zastępuje kompletnego systemu ochrony przy profesjonalnym piaskowaniu.
Jak przygotować element do usługi?
Przed przekazaniem elementu warto:
- określić materiał podłoża,
- wskazać oczekiwany efekt,
- poinformować o planowanym malowaniu lub zabezpieczeniu,
- zdemontować łożyska, uszczelki, elektronikę i elementy wrażliwe,
- usunąć luźne zabrudzenia oraz płyny eksploatacyjne,
- zaznaczyć powierzchnie pasowane, gwinty i miejsca niedopuszczone do obróbki,
- poinformować o możliwej obecności niebezpiecznych powłok,
- ustalić sposób odbioru i przechowywania oczyszczonego elementu.
Do wstępnej wyceny przydatne są zdjęcia całości, zbliżenia uszkodzeń, wymiary, liczba sztuk oraz informacja o rodzaju dotychczasowej powłoki.
Jak wybrać wykonawcę?
Przed zleceniem prac warto zapytać:
- jakie medium zostanie użyte,
- czy wykonawca przeprowadzi próbę,
- jaki stopień czystości ma zostać osiągnięty,
- czy kontrolowana będzie chropowatość,
- jak zabezpieczane są gwinty i powierzchnie pasowane,
- czy ścierniwo jest czyste i przeznaczone do danego metalu,
- jak usuwany jest pył oraz odpad,
- ile czasu może upłynąć do zabezpieczenia stali,
- czy usługa obejmuje odtłuszczanie i odpylanie,
- w jakim stanie element zostanie przekazany po realizacji.
Dobra wycena opisuje rezultat i zakres prac, a nie wyłącznie nazwę metody.
Rekomendacja ekopiaskowanie.pl: jak podjąć decyzję?
Najprostsza zasada wygląda następująco:
- wybierz piaskowanie, gdy trzeba intensywnie usunąć rdzę, zgorzelinę lub grubą powłokę i przygotować stal do malowania,
- wybierz sodowanie, gdy priorytetem jest ograniczenie ingerencji w podłoże, usunięcie farby, sadzy, oleju lub nagaru,
- wybierz szkiełkowanie, gdy oczyszczasz aluminium, stal nierdzewną lub część techniczną i zależy Ci na równym, satynowym wykończeniu,
- wybierz proces łączony, gdy pod powłoką mogą występować lokalne ogniska korozji albo element ma strefy o różnej wrażliwości.
Ostateczną technologię najlepiej ustalić po oględzinach, poznaniu dalszego przeznaczenia elementu i wykonaniu próby. Właściwie dobrany proces powinien usuwać to, co niepożądane, bez niepotrzebnego niszczenia materiału bazowego.
FAQ – najczęściej zadawane pytania
Co jest lepsze: piaskowanie czy sodowanie?
Piaskowanie jest lepsze przy grubej rdzy i przygotowaniu stali pod powłokę. Sodowanie sprawdza się przy delikatniejszych podłożach, usuwaniu farby, sadzy, tłuszczu i nagaru. O wyborze powinien decydować oczekiwany stan powierzchni po obróbce.
Czy sodowanie usuwa rdzę?
Może usunąć lekki nalot i odsłonić skorodowane miejsca, ale zazwyczaj nie zastępuje agresywniejszego ścierniwa przy głębokich wżerach i grubej korozji.
Czy szkiełkowanie usuwa rdzę?
Usuwa lekką korozję powierzchniową, przebarwienia i naloty. Przy grubej rdzy jest zwykle mniej skuteczne niż piaskowanie ścierniwem kanciastym.
Czy po sodowaniu można od razu malować?
Nie zawsze. Powierzchnię trzeba dokładnie oczyścić z pozostałości sody i przygotować zgodnie z wymaganiami producenta farby. Czasami konieczne jest dodatkowe zmatowienie.
Czy szkiełkowanie aluminium zabezpiecza je przed korozją?
Szkiełkowanie poprawia wygląd i oczyszcza powierzchnię, ale nie jest trwałą powłoką ochronną. W zależności od zastosowania aluminium może wymagać anodowania, lakierowania lub innego zabezpieczenia.
Czy piaskowanie niszczy ocynk?
Intensywne piaskowanie może usunąć warstwę cynku. Jeśli powłoka ma zostać zachowana, potrzebny jest delikatny proces omiatania ścierniwem i ścisła kontrola parametrów.
Czy można piaskować drewno?
Tak, ale zbyt agresywna obróbka może wybić miękkie słoje i mocno postarzyć powierzchnię. Do drewna częściej wybiera się sodowanie, miękkie ścierniwa lub proces niskociśnieniowy.
Co jest lepsze do aluminium: soda czy szkło?
Soda jest dobrym wyborem do łagodnego zdejmowania zabrudzeń i farby. Szkło sprawdza się lepiej, gdy celem jest także ujednolicenie i satynowanie powierzchni.
Czy sodowanie jest bezpyłowe?
Nie. Proces na sucho wytwarza pył, choć ma on inne właściwości niż pył z tradycyjnych ścierniw. Nadal konieczne są odpylanie, zabezpieczenie otoczenia i ochrona operatora.
Czy szkiełkowanie zmienia wymiary części?
Prawidłowo przeprowadzone zwykle wpływa na wymiary w niewielkim stopniu. Części precyzyjne, gniazda, gwinty i powierzchnie uszczelniające powinny być jednak zabezpieczone.
Ile trwa piaskowanie?
Czas zależy od powierzchni, liczby warstw, stopnia korozji, geometrii elementu, dostępu do zakamarków i wydajności urządzenia. Sama powierzchnia w metrach kwadratowych nie wystarcza do rzetelnego określenia czasu.
Ile kosztuje piaskowanie, sodowanie lub szkiełkowanie?
Cena może być rozliczana za metr kwadratowy, godzinę, sztukę albo całe zlecenie. Wpływają na nią gabaryty, stan powierzchni, rodzaj powłoki, wymagany efekt, zabezpieczenie elementu, zużycie medium i zagospodarowanie odpadu.
Czy można wypiaskować kompletny silnik?
Nie jest to zalecane. Ścierniwo może dostać się do kanałów olejowych, łożysk i uszczelnień. Podzespoły powinny być zdemontowane, a powierzchnie krytyczne szczelnie zabezpieczone.
Która metoda daje najgładszy efekt?
Najbardziej jednolity, satynowy wygląd metalu zazwyczaj daje szkiełkowanie drobnymi kulkami. Sodowanie zwykle zachowuje zastaną fakturę, a piaskowanie ostrym ścierniwem tworzy wyraźniejszy profil.
Tematy powiązane do dalszego rozwinięcia
Strona może pełnić funkcję huba prowadzącego do bardziej szczegółowych poradników i opisów usług:
- piaskowanie konstrukcji stalowych,
- sodowanie drewna i więźby dachowej,
- szkiełkowanie aluminium,
- renowacja felg stalowych i aluminiowych,
- oczyszczanie ram samochodowych,
- przygotowanie stali do malowania proszkowego,
- stopnie czystości Sa 1, Sa 2, Sa 2½ i Sa 3,
- dobór granulacji ścierniwa,
- piaskowanie na mokro i ograniczanie pylenia,
- zabezpieczanie powierzchni po piaskowaniu,
- czyszczenie cegły i elewacji,
- usuwanie sadzy po pożarze,
- obróbka stali nierdzewnej,
- przygotowanie elementów do wyceny.
 8 comments

0 thoughts on “Piaskowanie, sodowanie czy szkiełkowanie? ekopiaskowanie.pl podpowiada, którą metodę wybrać”