
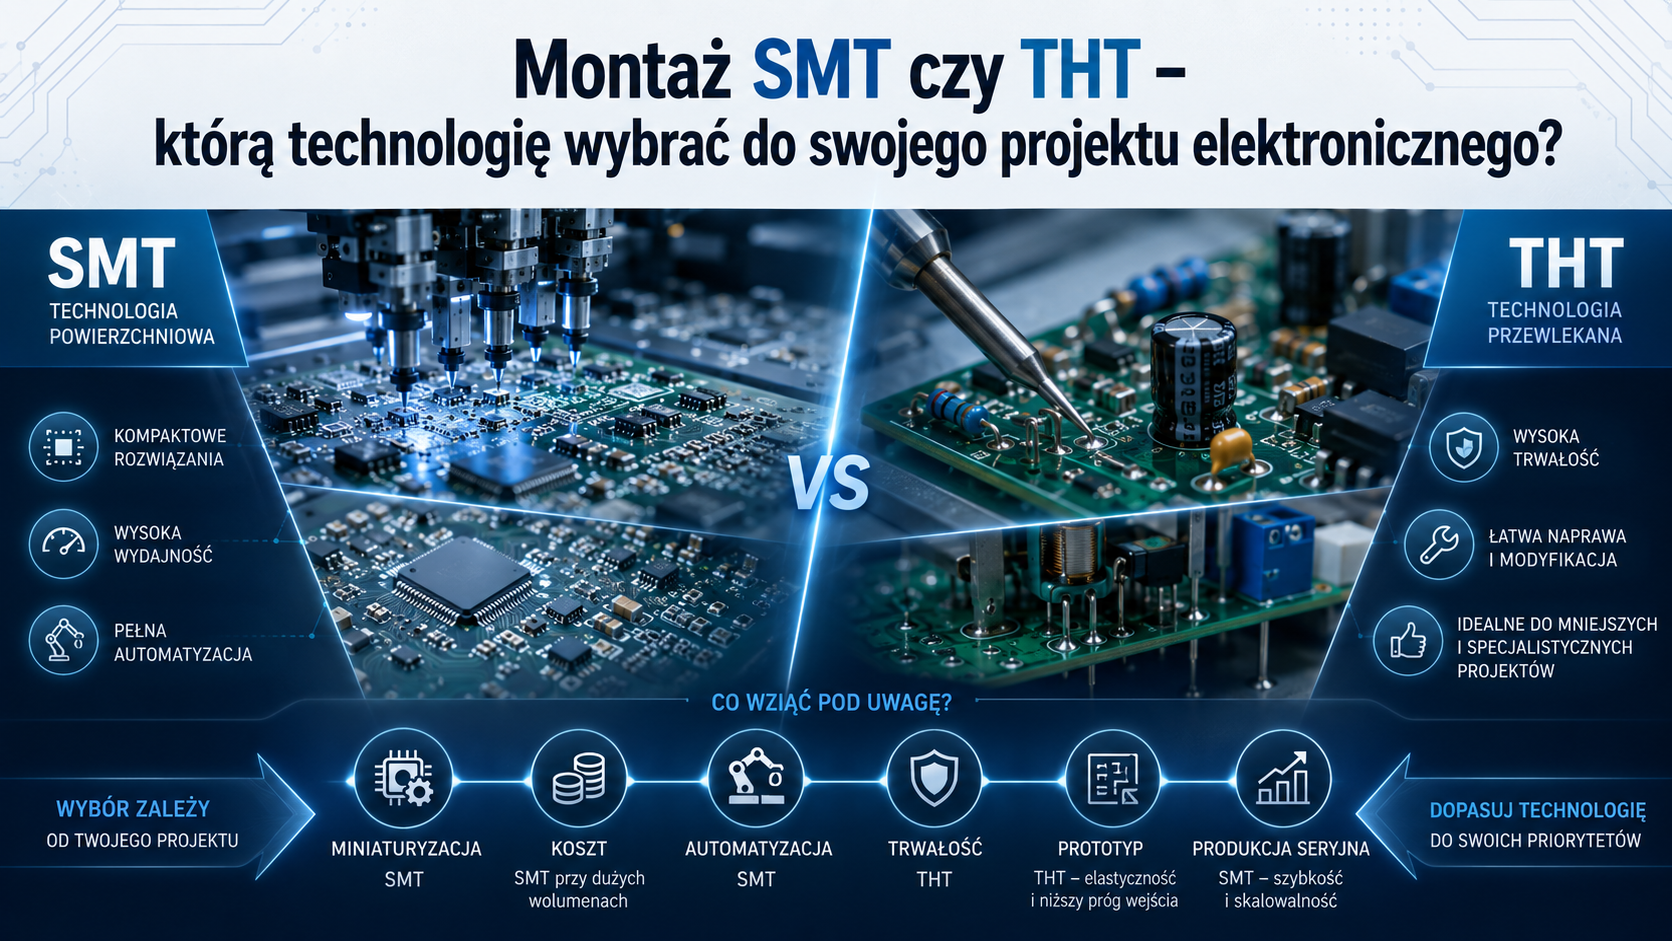
Wybór pomiędzy montażem SMT a THT wpływa nie tylko na wielkość urządzenia, ale również na koszt produkcji, trwałość połączeń, możliwości automatyzacji, parametry elektryczne, dostępność komponentów i późniejsze serwisowanie produktu.
Po przeczytaniu tego artykułu dowiesz się:
- czym różni się montaż SMT od montażu THT,
- która technologia pozwala ograniczyć wymiary płytki PCB,
- kiedy przewaga mechaniczna elementów przewlekanych ma istotne znaczenie,
- jak technologia montażu wpływa na koszt prototypu i produkcji seryjnej,
- kiedy warto zastosować montaż mieszany,
- jakie błędy popełnia się podczas wyboru technologii,
- jakie informacje należy przekazać firmie wykonującej montaż elektroniki.
Nie istnieje jedna metoda odpowiednia dla wszystkich urządzeń. W wielu nowoczesnych projektach najlepszym rozwiązaniem okazuje się montaż SMT uzupełniony wybranymi komponentami THT. Decyzję należy więc podejmować na podstawie funkcji produktu, warunków jego pracy, wielkości serii oraz konstrukcji poszczególnych elementów.
Czym są technologie SMT i THT?
SMT i THT to dwie podstawowe metody umieszczania oraz lutowania komponentów elektronicznych na płytkach drukowanych.
Co to jest montaż SMT?
SMT, czyli Surface Mount Technology, jest technologią montażu powierzchniowego. Komponenty SMD umieszcza się bezpośrednio na polach lutowniczych znajdujących się na powierzchni płytki PCB.
Typowy proces montażu SMT obejmuje:
- naniesienie pasty lutowniczej przez szablon,
- automatyczne ułożenie komponentów przez maszynę pick-and-place,
- lutowanie rozpływowe w piecu reflow,
- kontrolę optyczną,
- ewentualną inspekcję rentgenowską oraz testy elektryczne.
Technologia SMT umożliwia montowanie komponentów po jednej lub po obu stronach laminatu. Pozwala również stosować bardzo małe obudowy, układy scalone o dużej liczbie wyprowadzeń oraz komponenty, których połączenia znajdują się pod korpusem.
IPC wskazuje, że proces SMT obejmuje między innymi dobór komponentów, druk pasty lutowniczej, konfigurację urządzeń pick-and-place, lutowanie rozpływowe i kontrolę procesu.
Co to jest montaż THT?
THT, czyli Through-Hole Technology, jest technologią montażu przewlekanego. Wyprowadzenia komponentu przechodzą przez otwory wykonane w płytce PCB i są lutowane po przeciwnej stronie laminatu.
Elementy można montować:
- ręcznie,
- półautomatycznie,
- przy użyciu automatów do montażu osiowego lub radialnego,
- przez lutowanie na fali,
- przez lutowanie selektywne,
- z wykorzystaniem technologii pin-in-paste.
W prawidłowo wykonanym połączeniu lut wypełnia metalizowany otwór i zwilża wyprowadzenie, ścianki otworu oraz pola lutownicze. W wymaganiach dotyczących połączeń przewlekanych celem procesu jest pełne wypełnienie otworu lutem oraz prawidłowe zwilżenie wszystkich powierzchni połączenia.
Gdzie przebiega granica między SMT a THT?
Podział nie zależy od funkcji elementu, lecz od sposobu jego zamocowania na PCB.
Ten sam rodzaj podzespołu może występować w różnych wersjach. Przykładowo:
- rezystor może być wykonany jako element SMD lub przewlekany,
- tranzystor może występować w obudowie SOT, DPAK, TO-220 albo TO-247,
- złącze może mieć wyprowadzenia powierzchniowe, przewlekane lub hybrydowe,
- kondensator elektrolityczny może być dostępny w wersji SMD i THT.
Nie należy zatem zakładać, że konkretna funkcja automatycznie wymusza określoną technologię montażu. Decydują obudowa komponentu, wymagania mechaniczne, prądowe, cieplne i produkcyjne.
Najważniejsze różnice między montażem SMT i THT
KryteriumSMTTHTSposób montażuNa powierzchni PCBWyprowadzenia przechodzą przez otworyWielkość komponentówZwykle mniejszaZwykle większaGęstość upakowaniaBardzo wysokaNiższaMontaż dwustronnyŁatwy do zastosowaniaOgraniczony konstrukcyjnieAutomatyzacjaBardzo wysokaZależna od rodzaju komponentówTempo produkcji seryjnejZwykle wysokieZwykle niższeOdporność na obciążenia mechaniczneZależna od obudowy i konstrukcji PCBCzęsto wysoka dzięki przejściu wyprowadzeń przez płytkęParametry wysokoczęstotliwościoweZwykle korzystniejszeDługie wyprowadzenia zwiększają pasożytniczą indukcyjnośćRęczne prototypowanieTrudniejsze przy małych obudowachZwykle łatwiejszeNaprawa ręcznaZależna od obudowyCzęsto łatwiejszaLiczba wymaganych otworówMniejszaWiększaTypowe zastosowaniaUkłady cyfrowe, sterowniki, IoT, elektronika użytkowaZłącza, transformatory, przekaźniki, duże kondensatory, elementy mocyZastosowanie w nowoczesnych urządzeniachDominująca technologiaNajczęściej technologia uzupełniająca
Porównanie to należy traktować jako punkt wyjścia. Niewielki komponent przewlekany nie zawsze będzie bardziej odporny mechanicznie od dużego elementu SMD, a odpowiednio zaprojektowane mocowanie powierzchniowe może pracować w bardzo wymagającym środowisku.
Jak przebiega montaż SMT?
Montaż powierzchniowy jest procesem składającym się z kilku ściśle powiązanych etapów. Jakość końcowego produktu zależy nie tylko od samego lutowania, ale również od projektu pól lutowniczych, jakości PCB, grubości szablonu, właściwości pasty, precyzji układania elementów i profilu termicznego pieca.
Przygotowanie dokumentacji produkcyjnej
Przed rozpoczęciem produkcji wykonawca analizuje między innymi:
- pliki Gerber lub ODB++,
- dane wierceń,
- listę materiałową BOM,
- pliki Pick and Place,
- rysunki montażowe,
- polaryzację komponentów,
- oznaczenia warstw PCB,
- wymagania jakościowe,
- sposób panelizacji,
- wymagania dotyczące testów.
Na tym etapie można wykryć niezgodności między projektem PCB, bibliotekami komponentów i listą materiałową.
Nakładanie pasty lutowniczej
Pasta lutownicza jest nanoszona na pola PCB przez stalowy szablon. Objętość pasty ma bezpośredni wpływ na jakość późniejszego połączenia.
Nadmiar pasty może prowadzić do:
- zwarć,
- powstawania kulek lutowniczych,
- unoszenia komponentu,
- nadmiernego wypływu lutu.
Zbyt mała ilość pasty może powodować:
- niepełne połączenia,
- słabe zwilżenie,
- otwarte obwody,
- zmniejszenie trwałości złącza.
W przypadku bardzo małych rastrów i obudów z polami pod spodem komponentu stabilność procesu drukowania pasty staje się jednym z najważniejszych czynników wpływających na uzysk produkcyjny.
Automatyczne układanie komponentów
Maszyny pick-and-place pobierają elementy z taśm, tac lub podajników i umieszczają je na PCB. System wizyjny sprawdza pozycję oraz obrót komponentu.
Automatyzacja pozwala szybko montować dużą liczbę elementów, ale wymaga prawidłowego przygotowania danych produkcyjnych. Błąd współrzędnych, nieprawidłowo określony punkt zerowy albo błędna orientacja obudowy mogą spowodować wadliwe ułożenie całej partii.
Lutowanie rozpływowe
Po rozmieszczeniu komponentów płytka przechodzi przez piec reflow. W kolejnych strefach następuje podgrzewanie, aktywacja topnika, rozpływ stopu lutowniczego i kontrolowane chłodzenie.
Profil termiczny musi uwzględniać:
- rodzaj pasty,
- masę cieplną PCB,
- wielkość i rozmieszczenie komponentów,
- dopuszczalną temperaturę obudów,
- wymagania producentów podzespołów,
- liczbę cykli cieplnych.
W typowych procesach bezołowiowych spotyka się maksymalną temperaturę obudowy sięgającą 260°C, jednak właściwy profil musi zostać dopasowany do konkretnego komponentu i materiału lutowniczego. Dokumentacja TI podaje przykładowe profile bezołowiowe z temperaturą szczytową do 260°C.
Kontrola montażu
Po lutowaniu można zastosować:
- kontrolę wizualną,
- automatyczną inspekcję optyczną AOI,
- inspekcję SPI po nałożeniu pasty,
- kontrolę rentgenowską,
- test ICT,
- test sondą ruchomą,
- test funkcjonalny.
AOI dobrze sprawdza się w ocenie widocznych połączeń. W przypadku obudów BGA, LGA, QFN i innych elementów mających pola pod korpusem potrzebna może być inspekcja rentgenowska.
Jak przebiega montaż THT?
Proces THT rozpoczyna się od umieszczenia wyprowadzeń komponentów w metalizowanych otworach PCB. Następnie elementy są lutowane, a w razie potrzeby wyprowadzenia są przycinane.
Montaż ręczny
Montaż ręczny stosuje się najczęściej w przypadku:
- prototypów,
- małych serii,
- komponentów o nietypowych kształtach,
- elementów wymagających indywidualnego pozycjonowania,
- produktów wykonywanych w wielu wariantach.
Metoda zapewnia elastyczność, ale jest czasochłonna i zależna od umiejętności operatora.
Lutowanie na fali
Podczas lutowania na fali dolna powierzchnia PCB jest kontaktowana z falą ciekłego lutowia. Metoda może być wydajna przy większych seriach, ale wymaga odpowiedniego rozmieszczenia komponentów, właściwego kierunku przejścia płytki i zabezpieczenia obszarów, które nie powinny zostać zalutowane.
Lutowanie selektywne
Lutowanie selektywne pozwala lutować pojedyncze wyprowadzenia lub określone grupy elementów przewlekanych. Jest szczególnie przydatne na płytkach mieszanych, na których wcześniej zamontowano już komponenty SMD.
Proces ogranicza oddziaływanie cieplne na pozostałe obszary płytki i może zastąpić pracochłonne lutowanie ręczne.
Technologia pin-in-paste
Pin-in-paste, określana także jako intrusive reflow, umożliwia lutowanie wybranych elementów THT podczas procesu reflow. Pasta jest nanoszona w okolicy otworów, komponent zostaje osadzony, a po przejściu przez piec lut wypełnia otwór.
Rozwiązanie może ograniczyć liczbę oddzielnych etapów produkcji. IPC wskazuje pin-in-paste jako jedną z metod zwiększających wydajność montażu płytek mieszanych zawierających SMT i ograniczoną liczbę elementów przewlekanych.
Nie każdy komponent THT nadaje się jednak do takiego procesu. Obudowa musi być odporna na temperaturę reflow, a geometria otworu, wyprowadzenia, pola oraz apertury szablonu musi pozwalać na uzyskanie odpowiedniej objętości lutu.
Kiedy warto wybrać montaż SMT?
SMT jest zazwyczaj najlepszym wyborem, gdy najważniejsze są miniaturyzacja, automatyzacja i wysoka gęstość upakowania.
Gdy urządzenie musi być małe i lekkie
Komponenty SMD zajmują mniej miejsca niż ich klasyczne odpowiedniki przewlekane. Można je również umieszczać po obu stronach płytki.
Współczesne komponenty pasywne są dostępne nawet w rozmiarze 01005, odpowiadającym wymiarom około 0,4 × 0,2 mm.
Tak niewielkie elementy umożliwiają projektowanie:
- urządzeń ubieralnych,
- czujników IoT,
- sterowników w kompaktowych obudowach,
- elektroniki medycznej,
- modułów komunikacyjnych,
- miniaturowych urządzeń konsumenckich.
Nie oznacza to jednak, że najmniejsza dostępna obudowa zawsze jest najlepsza. Miniaturyzacja zwiększa wymagania wobec projektu PCB, szablonu, procesu druku pasty, inspekcji i napraw.
Gdy planowana jest produkcja seryjna
SMT dobrze nadaje się do automatyzacji. Po przygotowaniu linii i programu montażowego kolejne płytki mogą być składane w powtarzalnym procesie.
Koszt przygotowania obejmujący między innymi programowanie, szablon, konfigurację podajników i uruchomienie procesu rozkłada się na większą liczbę wyrobów. Dlatego wraz ze wzrostem serii koszt montażu pojedynczej płytki może spadać.
Gdy układ pracuje z wysokimi częstotliwościami
Krótsze połączenia i mniejsze wyprowadzenia ograniczają pasożytniczą indukcyjność oraz pojemność. Ma to znaczenie w przypadku:
- szybkich interfejsów cyfrowych,
- układów radiowych,
- przetwornic impulsowych,
- torów pomiarowych,
- pamięci o dużej przepustowości,
- zegarów o krótkim czasie narastania zboczy.
Wytyczne TI wskazują, że elementy SMD są korzystniejsze przy pracy z energią RF ze względu na mniejsze indukcyjności i możliwość umieszczenia komponentów bliżej siebie.
Przewlekane wyprowadzenie lub niewłaściwie poprowadzony otwór może tworzyć dodatkowy odcinek linii, czyli stub, pogarszający integralność sygnału.
Gdy potrzebne są nowoczesne układy scalone
Wiele współczesnych mikrokontrolerów, procesorów, pamięci, układów komunikacyjnych i czujników jest dostępnych wyłącznie w obudowach SMD.
Dotyczy to między innymi obudów:
- QFN,
- DFN,
- BGA,
- LGA,
- CSP,
- WLCSP,
- TSSOP,
- TQFP.
W projektach wykorzystujących takie elementy montaż SMT nie jest tylko opcją, ale wymogiem wynikającym z dostępności komponentów.
Gdy istotna jest powtarzalność procesu
Automatyczne nakładanie pasty, układanie komponentów i kontrola AOI pozwalają ograniczyć zmienność charakterystyczną dla montażu ręcznego.
Powtarzalność nie wynika jednak z samego użycia maszyn. Konieczne są również:
- poprawne footprinty,
- stabilna jakość PCB,
- właściwy szablon,
- kontrolowane materiały,
- odpowiedni profil reflow,
- kryteria odbioru,
- śledzenie partii produkcyjnych.
Kiedy warto wybrać montaż THT?
THT pozostaje ważną technologią wszędzie tam, gdzie komponent jest narażony na obciążenia mechaniczne albo nie występuje w odpowiedniej wersji powierzchniowej.
Gdy element będzie poddawany sile mechanicznej
Wyprowadzenia przechodzące przez płytkę mogą zwiększać stabilność mocowania. Dotyczy to szczególnie elementów, które użytkownik regularnie naciska, wyciąga lub obraca.
Przykładami są:
- duże złącza,
- zaciski śrubowe,
- gniazda zasilania,
- przełączniki,
- potencjometry,
- bezpieczniki,
- uchwyty,
- niektóre przyciski.
W takich przypadkach należy analizować nie tylko połączenie lutowane, lecz także sposób przenoszenia siły na obudowę, laminat i elementy mechaniczne.
Gdy komponent jest ciężki
Transformatory, duże kondensatory, przekaźniki i dławiki mogą wymagać mocowania przewlekanego lub dodatkowego zabezpieczenia mechanicznego.
Samo lutowanie nie zawsze powinno przenosić ciężar elementu. W zależności od środowiska pracy można zastosować:
- klejenie,
- opaski,
- śruby,
- wsporniki,
- zalewanie,
- podparcie przez obudowę.
Gdy urządzenie będzie serwisowane ręcznie
Elementy przewlekane są często łatwiejsze do identyfikacji, pomiaru i wymiany przy użyciu podstawowych narzędzi.
Może to mieć znaczenie w:
- urządzeniach laboratoryjnych,
- sprzęcie edukacyjnym,
- aparaturze przemysłowej,
- systemach utrzymywanych przez wiele lat,
- produktach przeznaczonych do napraw terenowych.
Należy jednak pamiętać, że wylutowanie elementu wielopinowego z metalizowanych otworów może być trudne. Złącze THT posiadające kilkadziesiąt wyprowadzeń niekoniecznie będzie łatwiejsze do wymiany niż typowy układ SMD.
Gdy wykonywany jest prosty prototyp
Elementy przewlekane są wygodne podczas pracy z płytkami stykowymi i uniwersalnymi. Pozwalają szybko zmieniać wartości, testować różne konfiguracje i wykonywać połączenia ręczne.
Nie oznacza to, że finalny produkt powinien również wykorzystywać THT. Prototyp funkcjonalny może zostać zbudowany z elementów przewlekanych, a wersja produkcyjna zaprojektowana już w technologii SMT.
Gdy liczy się odporność określonego rodzaju obudowy
Niektóre przewlekane obudowy mają długą historię zastosowań w wymagających warunkach. Analog Devices zwraca uwagę, że konfiguracje DIP mogą zapewniać dobrą odporność na wstrząsy i drgania, choć końcowa niezawodność zależy od całej konstrukcji urządzenia.
Nie należy z tego wyciągać wniosku, że każdy element THT jest automatycznie bardziej niezawodny. O odporności decydują również:
- masa komponentu,
- długość wyprowadzeń,
- częstotliwość drgań,
- grubość PCB,
- podparcie mechaniczne,
- różnice rozszerzalności cieplnej,
- geometria połączenia,
- zabezpieczenie urządzenia.
Montaż SMT czy THT – która technologia jest tańsza?
Odpowiedź zależy od wielkości serii, liczby komponentów, dostępnego wyposażenia i stopnia automatyzacji.
Koszt SMT
Na koszt montażu SMT składają się między innymi:
- przygotowanie programu,
- wykonanie szablonu,
- konfiguracja podajników,
- zakup komponentów w opakowaniach produkcyjnych,
- druk pasty,
- praca maszyny pick-and-place,
- lutowanie reflow,
- inspekcja,
- testy,
- przezbrojenie linii.
Przy pojedynczych prototypach koszty przygotowawcze mogą stanowić dużą część ceny. W produkcji seryjnej są rozkładane na większą liczbę płytek, dzięki czemu SMT często okazuje się bardziej ekonomiczne.
Koszt THT
Montaż THT może nie wymagać szablonu ani zaawansowanego przygotowania linii, ale zawiera więcej pracy związanej z:
- pobieraniem elementów,
- formowaniem wyprowadzeń,
- ręcznym osadzaniem,
- zabezpieczaniem komponentów,
- lutowaniem,
- przycinaniem wyprowadzeń,
- kontrolą połączeń.
W małym prototypie z kilkunastoma elementami montaż ręczny może być uzasadniony. W produkcie zawierającym setki komponentów przewlekanych koszty robocizny szybko rosną.
Koszt całkowity zamiast ceny jednego etapu
Najtańszy montaż nie zawsze oznacza najtańszy produkt. W kalkulacji należy uwzględnić również:
- powierzchnię PCB,
- liczbę warstw,
- koszt komponentów,
- czas testowania,
- liczbę potencjalnych błędów,
- koszt poprawek,
- czas cyklu produkcyjnego,
- koszt obudowy,
- transport,
- serwis gwarancyjny,
- dostępność części w kolejnych latach.
Zastosowanie większych komponentów THT może uprościć montaż prototypu, ale jednocześnie zwiększyć wymiary PCB i obudowy. Z kolei ekstremalna miniaturyzacja SMT może obniżyć koszt materiałów mechanicznych, lecz zwiększyć wymagania produkcyjne oraz inspekcyjne.
Czy montaż THT jest trwalszy od SMT?
Jest to jedno z najczęściej powtarzanych uproszczeń. Połączenie przewlekane może lepiej znosić określone obciążenia mechaniczne, ponieważ wyprowadzenie przechodzi przez laminat. Nie oznacza to jednak, że technologia THT jest zawsze bardziej trwała.
Na niezawodność montażu wpływają:
- właściwości materiału PCB,
- geometria pól i otworów,
- stop lutowniczy,
- profil termiczny,
- masa elementu,
- sztywność obudowy,
- amplituda drgań,
- liczba cykli temperaturowych,
- wilgotność,
- zanieczyszczenia,
- sposób mocowania płytki,
- jakość wykonania.
Nowoczesne urządzenia samochodowe, przemysłowe, medyczne i telekomunikacyjne w dużej mierze wykorzystują SMT. Odpowiednio zaprojektowane połączenie powierzchniowe może więc spełniać wysokie wymagania środowiskowe.
Jednocześnie ciężkie złącze lub transformator zamontowany wyłącznie na niewielkich padach SMD może wymagać dodatkowego mocowania.
Prawidłowe pytanie nie brzmi zatem: „Która technologia jest trwalsza?”, lecz: „Która technologia i konstrukcja mocowania najlepiej przeniesie obciążenia występujące w tym urządzeniu?”.
Wpływ SMT i THT na projekt płytki PCB
Technologii montażu nie powinno się wybierać dopiero po zakończeniu projektowania schematu. Decyzja wpływa na niemal całą konstrukcję PCB.
Otwory i możliwość prowadzenia ścieżek
Element THT wymaga otworu oraz pola lutowniczego po obu stronach płytki. Otwór przechodzi przez laminat i może zajmować przestrzeń potrzebną do prowadzenia ścieżek na warstwach wewnętrznych.
Komponent SMD pozostawia projektantowi większą swobodę trasowania, choć w przypadku obudów BGA nadal mogą być potrzebne mikrowia, via-in-pad lub wielowarstwowa płytka.
Montaż dwustronny
SMT pozwala efektywnie wykorzystywać obie strony PCB. Umożliwia to:
- zmniejszenie powierzchni płytki,
- skrócenie połączeń,
- umieszczenie kondensatorów odsprzęgających blisko układów,
- lepsze wykorzystanie przestrzeni w obudowie.
Montaż dwustronny może jednak wymagać dodatkowego przebiegu przez linię oraz uwzględnienia masy komponentów podczas drugiego lutowania.
Pola lutownicze
Footprint nie powinien być tworzony wyłącznie na podstawie wymiarów korpusu komponentu. Należy uwzględnić:
- typ wyprowadzeń,
- tolerancje,
- wymaganą ilość lutu,
- możliwość inspekcji,
- lutowanie ręczne lub automatyczne,
- odstępy od soldermaski,
- wymagania producenta.
IPC-7351 obejmuje wymagania dotyczące projektowania pól dla komponentów montowanych powierzchniowo.
Zarządzanie ciepłem
Technologia SMT nie wyklucza stosowania elementów dużej mocy. Ciepło może być odprowadzane przez:
- pola miedziane,
- przelotki termiczne,
- wewnętrzne warstwy miedzi,
- odsłonięty pad termiczny,
- radiator,
- metalowy rdzeń PCB,
- obudowę urządzenia.
W wielu nowoczesnych obudowach to właśnie pad termiczny umieszczony pod elementem stanowi podstawową drogę odprowadzania ciepła.
Element THT może natomiast umożliwiać zastosowanie klasycznego radiatora mocowanego do obudowy TO-220 lub TO-247. W obu przypadkach konieczne jest wykonanie analizy cieplnej, zamiast kierowania się samym sposobem montażu.
Montaż mieszany – połączenie SMT i THT
W wielu projektach nie trzeba wybierać wyłącznie jednej technologii. Montaż mieszany pozwala wykorzystać zalety obu metod.
Typowa płytka mieszana może zawierać:
- mikrokontroler, pamięci i elementy pasywne w SMT,
- złącza i zaciski w THT,
- przekaźniki przewlekane,
- duże kondensatory THT,
- tranzystory mocy SMD lub THT,
- wyświetlacz montowany powierzchniowo,
- przewlekany bezpiecznik.
Dokumentacja TI opisuje klasyczną kolejność, w której komponenty SMT są lutowane rozpływowo, a następnie elementy przewlekane lutowane na fali.
Typowa kolejność montażu mieszanego
Proces może wyglądać następująco:
- montaż SMT na pierwszej stronie,
- lutowanie reflow,
- montaż SMT na drugiej stronie,
- drugi proces reflow,
- osadzenie elementów THT,
- lutowanie selektywne, na fali lub ręczne,
- kontrola,
- programowanie,
- testy.
Każdy dodatkowy etap zwiększa czas i koszt procesu. Dlatego warto ograniczać liczbę elementów przewlekanych do tych, dla których istnieje uzasadnienie konstrukcyjne.
Kiedy montaż mieszany jest najlepszym rozwiązaniem?
Technologia mieszana jest korzystna, gdy:
- większość układu można zautomatyzować w SMT,
- część złączy musi przenosić siły mechaniczne,
- niektóre podzespoły są dostępne tylko w THT,
- urządzenie zawiera ciężkie komponenty,
- wymagane są wymienne bezpieczniki albo przekaźniki,
- określone elementy muszą być odsunięte od PCB,
- produkt łączy miniaturyzację z dużą mocą.
Wybór technologii a wielkość serii
Prototyp jednostkowy
W pojedynczym prototypie najważniejsze mogą być:
- łatwość ręcznego montażu,
- możliwość szybkiej wymiany części,
- dostępność komponentów,
- ograniczenie kosztu przygotowania produkcji.
THT może być wygodne w prostych konstrukcjach. Jeżeli jednak produkt finalny ma korzystać z nowoczesnych układów SMD, warto możliwie wcześnie wykonać prototyp wykorzystujący docelową technologię.
Mała seria
W małej serii często stosuje się:
- automatyczny montaż SMT,
- ręczne osadzanie elementów THT,
- lutowanie selektywne,
- testy funkcjonalne,
- elastyczne przezbrojenia.
Na tym etapie szczególne znaczenie ma projektowanie pod montaż, ponieważ każda operacja ręczna zwiększa koszt jednostkowy.
Produkcja seryjna
W dużych seriach kluczowe stają się:
- czas cyklu,
- wykorzystanie maszyn,
- dostępność komponentów w rolkach,
- automatyczna inspekcja,
- traceability,
- wydajność testowania,
- ograniczenie liczby operacji ręcznych.
SMT zazwyczaj zapewnia większy potencjał automatyzacji, ale elementy THT nadal mogą być stosowane tam, gdzie uzasadnia to funkcja produktu.
Jak wybrać technologię do konkretnego projektu?
Decyzję warto podjąć na podstawie uporządkowanego zestawu pytań.
1. Jak małe musi być urządzenie?
Jeżeli ograniczona powierzchnia PCB jest jednym z głównych wymagań, naturalnym wyborem będzie SMT.
2. Czy komponenty będą obciążane mechanicznie?
Złącza, przełączniki i elementy obsługiwane przez użytkownika mogą wymagać THT, dodatkowych kołków ustalających albo osobnego mocowania do obudowy.
3. Jakie komponenty są dostępne?
Należy sprawdzić:
- warianty obudów,
- terminy dostaw,
- status cyklu życia,
- minimalne ilości zamówienia,
- dostępność zamienników,
- sposób pakowania.
Wybór technologii powinien uwzględniać nie tylko aktualny prototyp, ale również możliwość kontynuowania produkcji.
4. Jaka będzie wielkość serii?
Im większa seria, tym bardziej istotna staje się automatyzacja. W małych seriach można zaakceptować więcej operacji ręcznych, o ile nie powodują one problemów jakościowych.
5. W jakich warunkach będzie pracował produkt?
Należy określić:
- zakres temperatur,
- wilgotność,
- zapylenie,
- drgania,
- udary,
- obecność substancji chemicznych,
- obciążenia prądowe,
- przewidywany czas eksploatacji.
6. Czy produkt będzie naprawiany?
Jeżeli urządzenie ma być serwisowane przez wiele lat, należy uwzględnić dostępność części, dostęp do komponentów i możliwość diagnostyki.
7. Jakie są wymagania elektryczne?
SMT może być korzystniejsze w szybkich układach cyfrowych i radiowych. W urządzeniach dużej mocy wybór zależy od prądu, napięcia, chłodzenia, odstępów izolacyjnych i dostępnych obudów.
8. Jak będzie testowana płytka?
Technologia montażu wpływa na dostępność punktów testowych, możliwość użycia testera ICT i sposób wykonywania testów funkcjonalnych.
Przykładowe zastosowania SMT, THT i montażu mieszanego
Urządzenie IoT
Najczęściej wybierane rozwiązanie: SMT.
Powody:
- mała obudowa,
- moduł radiowy,
- mikrokontroler w kompaktowej obudowie,
- zasilanie bateryjne,
- duża liczba niewielkich elementów pasywnych.
THT może być użyte tylko do wybranego złącza lub zacisku.
Sterownik przemysłowy
Najczęściej wybierane rozwiązanie: montaż mieszany.
SMT można wykorzystać do:
- procesora,
- pamięci,
- układów komunikacyjnych,
- obwodów pomiarowych.
THT może zostać zastosowane do:
- zacisków śrubowych,
- przekaźników,
- dużych kondensatorów,
- bezpieczników,
- transformatorów.
Zasilacz dużej mocy
Najczęściej wybierane rozwiązanie: montaż mieszany.
W SMT mogą zostać zamontowane sterowniki, układy zabezpieczeń i część tranzystorów. Elementy magnetyczne, duże kondensatory i niektóre komponenty mocy mogą wymagać THT.
Elektronika konsumencka
Najczęściej wybierane rozwiązanie: SMT.
Najważniejsze czynniki to:
- małe wymiary,
- niska masa,
- automatyzacja,
- duża skala produkcji,
- wysoka gęstość komponentów.
Zestaw edukacyjny do samodzielnego lutowania
Najczęściej wybierane rozwiązanie: THT albo większe obudowy SMD.
THT ułatwia początkującym użytkownikom rozpoznawanie elementów, ich osadzanie i ręczne lutowanie.
Najczęstsze błędy podczas wyboru SMT lub THT
Wybór najmniejszej dostępnej obudowy
Mniejszy element nie zawsze oznacza lepszy projekt. Bardzo małe komponenty mogą wymagać:
- dokładniejszego druku pasty,
- bardziej zaawansowanych maszyn,
- kontroli SPI,
- inspekcji rentgenowskiej,
- większej stabilności procesu,
- trudniejszego reworku.
Rozmiar komponentu powinien wynikać z ograniczeń konstrukcyjnych, a nie z samej możliwości miniaturyzacji.
Projektowanie bez konsultacji z wykonawcą
Producent kontraktowy może wskazać:
- preferowane rozmiary komponentów,
- wymagania panelizacji,
- minimalne odstępy,
- ograniczenia lutowania selektywnego,
- wymagania dotyczące fiducjali,
- format danych,
- elementy trudne do automatycznego montażu.
Wczesna analiza DFM jest zwykle tańsza niż poprawianie gotowych płytek.
Zakładanie, że THT zawsze jest mocniejsze
Wyprowadzenie przechodzące przez PCB może zwiększać stabilność, ale ciężki element z długimi nóżkami nadal może drgać i powodować zmęczenie połączeń.
Czasami lepszym rozwiązaniem będzie komponent SMD podparty obudową lub element THT zabezpieczony klejem, uchwytem albo śrubą.
Nieuwzględnienie kolejności procesów
Na płytce mieszanej trzeba zaplanować:
- kolejność montażu stron,
- liczbę procesów reflow,
- dostęp dyszy lutowania selektywnego,
- odporność komponentów na temperaturę,
- możliwość zastosowania fali,
- obszary wymagające maskowania.
Nieprawidłowe rozmieszczenie może wymusić kosztowne lutowanie ręczne.
Brak miejsca na inspekcję i naprawę
Komponenty umieszczone zbyt blisko siebie mogą utrudniać:
- kontrolę połączeń,
- dostęp grotem lutowniczym,
- użycie gorącego powietrza,
- chwytanie komponentu,
- czyszczenie,
- wykonywanie pomiarów.
Traktowanie ceny komponentu jako jedynego kryterium
Tańszy element może wymagać droższego montażu, dodatkowej kontroli albo większej płytki. Należy porównywać koszt całkowity.
Mity dotyczące technologii SMT i THT
Mit: SMT jest odpowiednie tylko dla dużych serii
Montaż SMT może być opłacalny również w prototypach i małych seriach, szczególnie gdy projekt zawiera nowoczesne układy scalone albo dużą liczbę elementów.
Mit: elementów SMD nie można naprawiać
Wiele komponentów SMD można wymieniać za pomocą stacji lutowniczej, gorącego powietrza lub systemu BGA rework. Poziom trudności zależy od obudowy, dostępu i wyposażenia serwisu.
Mit: THT zawsze można łatwo wylutować
Wielopinowe złącza, transformatory i elementy umieszczone w metalizowanych otworach mogą być trudne do usunięcia bez uszkodzenia PCB.
Mit: SMT nie nadaje się do dużych prądów
Istnieją powierzchniowe obudowy tranzystorów, diod, rezystorów i złączy przeznaczone do dużych prądów. Ograniczeniem jest cały tor prądowy, w tym pola miedziane, przelotki, warstwy PCB i chłodzenie.
Mit: technologia mieszana oznacza źle zaprojektowany produkt
W wielu urządzeniach montaż mieszany jest najbardziej racjonalnym rozwiązaniem. Pozwala zautomatyzować większą część produkcji, a jednocześnie zastosować elementy przewlekane tam, gdzie są konstrukcyjnie uzasadnione.
Liczby i parametry, które warto znać
0,4 × 0,2 mm
Takie wymiary mogą mieć komponenty pasywne w obudowie 01005. Pokazuje to skalę miniaturyzacji możliwej dzięki SMT.
Raster 0,4 mm
W montażu SMT stosowane są obudowy CSP o rastrze 0,4 mm. Przy tak niewielkich odległościach duże znaczenie mają projekt padów, druk pasty, pozycjonowanie, profil reflow i inspekcja. IPC publikowało badania procesów montażowych właśnie dla komponentów CSP o rastrze 0,4 mm.
Do 260°C podczas reflow
W dokumentacji wielu komponentów bezołowiowych spotyka się maksymalną temperaturę szczytową obudowy wynoszącą 260°C. Nie oznacza to, że każda płytka powinna być lutowana w identycznym profilu. Profil należy dopasować do pasty, PCB i najbardziej wrażliwych podzespołów.
Do 2,25 mm wystającego wyprowadzenia
Materiały porównujące wymagania J-STD-001 podają maksymalną wartość wystawania wyprowadzenia z połączenia przewlekanego wynoszącą 2,25 mm. Konkretne kryterium należy zawsze sprawdzić w obowiązującej dokumentacji i standardzie wskazanym dla danego produktu.
Dwie strony montażowe
Komponenty SMT można montować po obu stronach PCB. Nie oznacza to automatycznie podwojenia liczby elementów, ale pozwala znacznie efektywniej wykorzystać powierzchnię laminatu.
Kilka niezależnych etapów kontroli
W rozbudowanym procesie SMT kontrola może obejmować co najmniej:
- inspekcję pasty SPI,
- kontrolę ułożenia,
- AOI po reflow,
- rentgen,
- test elektryczny,
- test funkcjonalny.
Nie każdy produkt wymaga wszystkich metod. Plan kontroli powinien wynikać z ryzyka, rodzaju obudów i wymagań jakościowych.
Trzy klasy wykonania według podejścia IPC
W praktyce wymagania dla zespołów elektronicznych mogą być różnicowane zależnie od przeznaczenia produktu: od zwykłej elektroniki użytkowej, przez urządzenia o podwyższonej niezawodności, aż po produkty, których ciągłe działanie ma krytyczne znaczenie.
Sama deklaracja klasy nie zastępuje jednak kompletnej specyfikacji technicznej, kryteriów inspekcji i uzgodnienia procesu z wykonawcą.
Brak jednej uniwersalnej różnicy procentowej w cenie
Nie można rzetelnie stwierdzić, że SMT jest zawsze na przykład o 30% albo 50% tańsze od THT. Wynik zależy od:
- liczby komponentów,
- wielkości partii,
- czasu przezbrojenia,
- liczby operacji ręcznych,
- rodzaju inspekcji,
- dostępności części,
- konstrukcji panelu,
- testów,
- wymagań jakościowych.
Dlatego każdą płytkę należy wyceniać na podstawie pełnych danych produkcyjnych.
Jak przygotować projekt do wyceny montażu?
Firma realizująca montaż elektroniki powinna otrzymać możliwie kompletną dokumentację.
Podstawowy pakiet zawiera:
- pliki produkcyjne PCB,
- pliki wierceń,
- BOM z oznaczeniami producentów,
- plik Pick and Place,
- rysunek montażowy,
- informacje o zamiennikach,
- wymagania dotyczące pasty i stopu,
- oczekiwaną liczbę sztuk,
- wymagania jakościowe,
- opis testów,
- informacje o programowaniu,
- wymagania dotyczące pakowania.
Warto także wskazać:
- komponenty dostarczane przez klienta,
- elementy krytyczne,
- wymagany poziom identyfikowalności,
- dopuszczalne zamienniki,
- oczekiwany nadmiar materiałowy,
- sposób oznaczania płytek,
- wymagania dotyczące czyszczenia,
- potrzebę wykonania prototypu przed serią.
Jakie tematy warto rozwinąć w osobnych artykułach?
Pillar page może stanowić centrum linkowania do bardziej szczegółowych materiałów dotyczących:
- procesu montażu SMT krok po kroku,
- montażu przewlekanego THT,
- lutowania rozpływowego,
- lutowania na fali,
- lutowania selektywnego,
- technologii pin-in-paste,
- projektowania PCB pod produkcję,
- przygotowania listy materiałowej BOM,
- tworzenia plików Pick and Place,
- panelizacji płytek,
- kontroli AOI,
- inspekcji rentgenowskiej BGA,
- testów ICT i testów funkcjonalnych,
- prototypowania elektroniki,
- produkcji mało- i wielkoseryjnej,
- wyboru komponentów elektronicznych,
- projektowania układów dużej mocy,
- zarządzania termicznego PCB,
- wymagań IPC dla montażu elektroniki.
FAQ – najczęściej zadawane pytania o SMT i THT
Co jest lepsze: SMT czy THT?
Żadna z technologii nie jest bezwzględnie lepsza. SMT zwykle sprawdza się przy miniaturyzacji, szybkich sygnałach i produkcji automatycznej. THT jest przydatne w przypadku ciężkich komponentów, mocno obciążanych złączy i prostego montażu ręcznego.
Czy SMT jest tańsze od THT?
W średnich i dużych seriach SMT często zapewnia niższy koszt jednostkowy dzięki automatyzacji. W pojedynczym, bardzo prostym prototypie ręczny montaż THT może być tańszy, ponieważ nie wymaga przygotowania pełnego procesu SMT.
Czy komponenty SMD są mniej trwałe?
Nie można tego stwierdzić bez znajomości konkretnego projektu. Trwałość zależy od obudowy, pól lutowniczych, profilu termicznego, warunków środowiskowych i sposobu mocowania płytki.
Czy THT jest lepsze w urządzeniach przemysłowych?
Nie zawsze. Współczesne urządzenia przemysłowe powszechnie wykorzystują SMT. THT jest często stosowane tylko do złączy, przekaźników, elementów magnetycznych i ciężkich komponentów.
Czy można połączyć SMT i THT na jednej płytce?
Tak. Jest to montaż mieszany i należy do najczęściej spotykanych rozwiązań. Elementy SMT są zazwyczaj lutowane metodą reflow, a komponenty THT na fali, selektywnie, ręcznie lub metodą pin-in-paste.
Czy elementy THT można lutować w piecu reflow?
Niektóre elementy można montować metodą pin-in-paste. Komponent musi być odporny na profil cieplny reflow, a projekt PCB i szablonu musi zapewniać odpowiednią ilość pasty.
Czy SMT nadaje się do prototypów?
Tak. Prototypy SMT są szczególnie uzasadnione, gdy finalne urządzenie ma być małe, zawiera nowoczesne układy scalone albo ma być później produkowane seryjnie.
Czy montaż SMT wymaga inspekcji rentgenowskiej?
Nie każdy projekt jej wymaga. Rentgen jest szczególnie przydatny przy obudowach BGA, LGA, QFN i innych komponentach, których połączenia znajdują się pod korpusem.
Czy SMT nadaje się do układów dużej mocy?
Tak, pod warunkiem odpowiedniego zaprojektowania torów prądowych i chłodzenia. Dostępne są tranzystory, diody, rezystory oraz złącza dużej mocy w wersjach SMD.
Czy THT ułatwia naprawę urządzenia?
Często tak, szczególnie przy prostych elementach z niewielką liczbą wyprowadzeń. Wielopinowe komponenty THT mogą być jednak trudne do wylutowania z metalizowanych otworów.
Jakie komponenty najczęściej montuje się w THT?
Najczęściej są to duże złącza, zaciski śrubowe, transformatory, przekaźniki, duże kondensatory elektrolityczne, bezpieczniki, przełączniki i niektóre elementy dużej mocy.
Jakie komponenty najczęściej montuje się w SMT?
Są to rezystory, kondensatory ceramiczne, diody, tranzystory, mikrokontrolery, procesory, pamięci, czujniki, układy komunikacyjne i większość nowoczesnych układów scalonych.
Czy przejście z THT na SMT wymaga przeprojektowania PCB?
Zazwyczaj tak. Zmieniają się footprinty, prowadzenie ścieżek, rozmieszczenie komponentów, zarządzanie ciepłem, sposób montażu i często również wymiary płytki.
Kiedy należy skonsultować projekt z firmą montażową?
Najlepiej jeszcze przed zamówieniem pierwszej partii PCB. Analiza DFM może ujawnić problemy z footprintami, panelizacją, odstępami, dostępem do lutowania selektywnego albo nietypowymi komponentami.
SMT, THT czy montaż mieszany – podsumowanie wyboru
Montaż SMT powinien być podstawowym wyborem w projektach wymagających miniaturyzacji, wysokiej gęstości upakowania, nowoczesnych układów scalonych, dobrych parametrów wysokoczęstotliwościowych i automatycznej produkcji.
Montaż THT warto stosować tam, gdzie wyprowadzenia przechodzące przez płytkę zapewniają rzeczywistą korzyść mechaniczną albo gdzie dany komponent nie występuje w odpowiedniej wersji powierzchniowej. Dotyczy to przede wszystkim części złączy, zacisków, przekaźników, transformatorów i ciężkich elementów.
W wielu projektach najbardziej racjonalnym rozwiązaniem jest technologia mieszana: większość elementów montuje się automatycznie w SMT, a ograniczoną liczbę komponentów wymagających większej stabilności lub nietypowej konstrukcji wykonuje się w THT.
Ostatecznego wyboru nie należy opierać na ogólnym przekonaniu, że jedna technologia jest nowocześniejsza albo trwalsza. Decyzja powinna wynikać z analizy wymiarów, obciążeń mechanicznych, parametrów elektrycznych, warunków środowiskowych, dostępności komponentów, wielkości serii, możliwości testowania oraz całkowitego kosztu produktu.
 4 comments

0 thoughts on “Montaż SMT czy THT – którą technologię wybrać do swojego projektu elektronicznego?”