
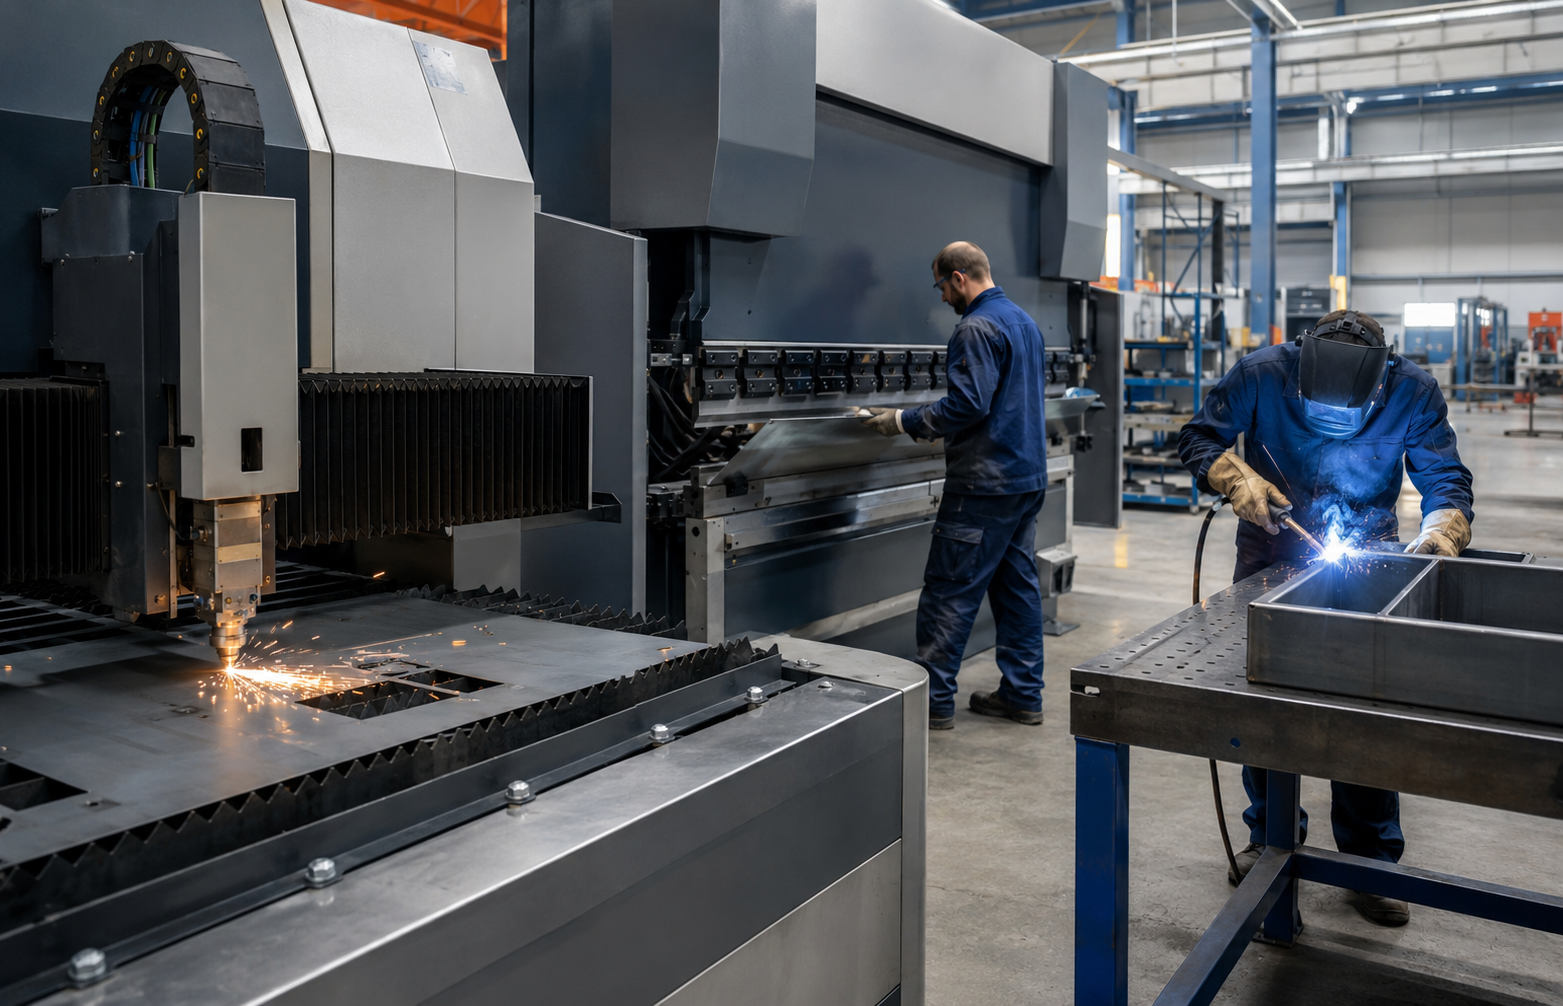
Precyzyjna obróbka metalu pozwala zamienić arkusz blachy, profil lub przygotowany półprodukt w gotowy element konstrukcyjny. Kluczowe znaczenie ma jednak nie tylko wybór technologii, lecz także prawidłowa dokumentacja, kolejność operacji, właściwości materiału i kontrola jakości.
Z tego przewodnika dowiesz się, czym różnią się cięcie, gięcie i spawanie, jak technologie te uzupełniają się w jednym procesie produkcyjnym oraz jak przygotować zapytanie ofertowe do firmy ELPLAST. Poznasz także najważniejsze ograniczenia technologiczne, czynniki wpływające na cenę i zasady projektowania elementów z metalu.
Na czym polega precyzyjna obróbka metalu?
Precyzyjna obróbka metalu to zespół procesów, których celem jest nadanie materiałowi określonego kształtu, wymiarów i właściwości użytkowych zgodnie z dokumentacją techniczną. W przypadku produkcji elementów z blachy najczęściej obejmuje ona trzy powiązane etapy:
- Cięcie – rozdzielenie materiału i wykonanie płaskiego konturu.
- Gięcie – trwałe uformowanie elementu pod określonym kątem.
- Spawanie – połączenie kilku części w jeden podzespół lub gotową konstrukcję.
Proces może zostać uzupełniony między innymi gratowaniem, szlifowaniem, przygotowaniem krawędzi, wierceniem, gwintowaniem, kontrolą wymiarową lub przygotowaniem powierzchni do dalszego wykończenia.
Precyzja nie jest przy tym pojęciem bezwzględnym. Detal można uznać za wykonany precyzyjnie wtedy, gdy mieści się w tolerancjach określonych na rysunku, w modelu 3D, normie lub uzgodnieniu z wykonawcą. Im węższe tolerancje, tym większe wymagania wobec technologii, materiału, oprzyrządowania i kontroli jakości.
Gdzie kończy się zakres cięcia, gięcia i spawania?
Cięcia blachy nie należy utożsamiać z obróbką skrawaniem. Laser tworzy kontur i otwory w materiale, ale nie zastępuje frezowania powierzchni, wykonywania precyzyjnych gniazd czy obróbki wieloosiowej.
Gięcie nadaje elementowi geometrię przestrzenną, lecz nie zawsze pozwala wykonać zamknięty lub bardzo skomplikowany kształt. Ograniczeniem może być kolizja detalu z narzędziem albo korpusem prasy.
Spawanie tworzy trwałe połączenie, ale wprowadza do materiału ciepło. Może ono powodować naprężenia, odkształcenia i zmiany wyglądu powierzchni. Dlatego jakość wyrobu zależy od całego procesu, a nie wyłącznie od estetyki spoiny.
Cięcie metalu – pierwszy etap powstawania detalu
Cięcie decyduje o kształcie półfabrykatu, rozmieszczeniu otworów i jakości krawędzi. Błędy powstałe na tym etapie mogą utrudnić późniejsze gięcie, montaż i spawanie.
Cięcie laserowe
Cięcie laserowe polega na skupieniu wiązki energii na niewielkim obszarze materiału. Metal jest miejscowo topiony, a gaz procesowy usuwa materiał ze szczeliny cięcia.
Technologia umożliwia wykonywanie:
- konturów zewnętrznych i wewnętrznych,
- otworów technologicznych i montażowych,
- szczelin, wycięć i zaczepów,
- elementów powtarzalnych,
- oznaczeń i prostych znaczników technologicznych,
- detali przeznaczonych do późniejszego gięcia lub spawania.
Największymi zaletami cięcia laserowego są szybkość, powtarzalność, możliwość wykonywania złożonych kształtów oraz ograniczenie liczby dodatkowych operacji.
Jakość rezultatu zależy jednak od rodzaju i grubości materiału, parametrów urządzenia, zastosowanego gazu, stanu powierzchni oraz geometrii detalu. Bardzo małe otwory, wąskie mostki i ostre naroża mogą wymagać modyfikacji projektu.
Laser, plazma, woda czy obróbka mechaniczna?
Nie istnieje jedna metoda najlepsza dla każdego zastosowania.
Technologia | Najważniejsze zalety | Typowe ograniczenia |
|---|---|---|
Cięcie laserowe | Duża dokładność, wysoka powtarzalność, skomplikowane kontury | Wpływ ciepła, ograniczenia zależne od materiału i grubości |
Cięcie plazmowe | Wysoka wydajność przy grubszych materiałach | Szersza szczelina i zwykle niższa dokładność krawędzi |
Cięcie wodą | Brak strefy wpływu ciepła, szeroki zakres materiałów | Mniejsza szybkość i często wyższy koszt procesu |
Wykrawanie | Duża wydajność w produkcji seryjnej | Konieczność zastosowania odpowiednich narzędzi |
Piłowanie | Dobre rozwiązanie dla profili, rur i prostych cięć | Ograniczone możliwości wykonywania złożonych konturów |
Wybór metody powinien wynikać z dokumentacji i przeznaczenia elementu. Jeżeli detal ma być później gięty i spawany, należy oceniać cały łańcuch produkcyjny, a nie tylko koszt pojedynczego cięcia.
Jakość krawędzi po cięciu
Krawędź po cięciu może wymagać dodatkowego gratowania lub szlifowania. Jest to szczególnie istotne, gdy:
- część będzie dotykana podczas użytkowania,
- krawędź pozostanie widoczna,
- detal jest przeznaczony do malowania lub cynkowania,
- na krawędzi powstanie spoina,
- występują wymagania dotyczące promienia lub chropowatości,
- element współpracuje z uszczelką albo inną dokładnie dopasowaną częścią.
„Cięte laserowo” nie zawsze oznacza „gotowe bez dalszej obróbki”. Oczekiwany stan krawędzi warto wskazać już w zapytaniu ofertowym.
Gięcie blachy – od płaskiego wykroju do elementu przestrzennego
Gięcie polega na trwałym odkształceniu materiału przy użyciu odpowiednio dobranych narzędzi. Najczęściej wykonuje się je na prasie krawędziowej za pomocą stempla i matrycy.
W ten sposób powstają między innymi:
- obudowy i osłony,
- wsporniki,
- kątowniki,
- uchwyty,
- kasety,
- panele,
- elementy ram,
- części maszyn i urządzeń.
Co wpływa na dokładność gięcia?
Na końcowy kąt i wymiary detalu wpływają:
- gatunek materiału,
- grubość blachy,
- kierunek walcowania,
- długość gięcia,
- promień wewnętrzny,
- rodzaj stempla i matrycy,
- sposób podparcia elementu,
- kolejność wykonywania gięć,
- sprężynowanie materiału,
- tolerancja grubości arkusza.
Dwie blachy o tej samej nominalnej grubości mogą zachowywać się inaczej, jeżeli wykonano je z różnych gatunków lub partii materiału.
Sprężynowanie materiału
Po usunięciu nacisku z prasy blacha częściowo wraca w kierunku pierwotnego kształtu. Zjawisko to nazywa się sprężynowaniem. Jego wartość zależy między innymi od wytrzymałości materiału, promienia gięcia i zastosowanej technologii.
W praktyce sprężynowanie kompensuje się poprzez odpowiednią korektę kąta, dobór narzędzi lub zmianę parametrów procesu. Szczególnej uwagi wymagają stal nierdzewna, aluminium oraz stale o podwyższonej wytrzymałości.
Promień gięcia i rozwinięcie blachy
Gotowy detal nie jest prostą sumą długości jego ramion. Materiał w strefie gięcia rozciąga się po stronie zewnętrznej i ściska po stronie wewnętrznej. Dlatego przy przygotowywaniu płaskiego rozwinięcia wykorzystuje się naddatek na gięcie, ubytek gięcia oraz położenie osi obojętnej.
Nieprawidłowo obliczone rozwinięcie może spowodować przesunięcie otworów, niezgodność wymiarów lub problemy podczas montażu. Najbezpieczniej dostarczyć wykonawcy model przestrzenny wraz z rysunkiem określającym wymiary kontrolne gotowego detalu.
Otwory i wycięcia blisko linii gięcia
Otwór umieszczony zbyt blisko linii gięcia może ulec rozciągnięciu lub deformacji. Podobny problem dotyczy szczelin, naroży i krótkich kołnierzy.
Możliwe rozwiązania to:
- odsunięcie otworu od strefy gięcia,
- zastosowanie podcięcia technologicznego,
- wykonanie otworu po gięciu,
- zmiana promienia,
- zmiana kolejności operacji,
- korekta konstrukcji elementu.
Nie ma jednej uniwersalnej minimalnej odległości. Zależy ona od grubości materiału, promienia, kierunku gięcia i geometrii narzędzia.
Spawanie metalu – trwałe łączenie elementów
Spawanie polega na miejscowym stopieniu materiału i utworzeniu trwałego połączenia. Może być stosowane do wykonywania pojedynczych detali, podzespołów, ram, obudów oraz większych konstrukcji.
O jakości połączenia decydują nie tylko ustawienia źródła spawalniczego, ale również:
- przygotowanie i czystość powierzchni,
- geometria złącza,
- dopasowanie części,
- szczelina między elementami,
- kolejność wykonywania spoin,
- sposób mocowania,
- kontrola dopływu ciepła,
- doświadczenie spawacza,
- wymagania dotyczące wyglądu i wytrzymałości.
Spawanie MIG, MAG i TIG
Metoda | Typowe zastosowanie | Główne zalety | Na co zwrócić uwagę |
|---|---|---|---|
MIG | Metale nieżelazne, w tym aluminium | Wysoka wydajność, możliwość wykonywania dłuższych spoin | Czystość materiału i odpowiedni dobór gazu |
MAG | Stale konstrukcyjne | Szybkość i dobra wydajność produkcyjna | Rozpryski, ilość wprowadzanego ciepła |
TIG | Stal nierdzewna, aluminium, cienkie elementy i spoiny widoczne | Duża kontrola jeziorka i estetyka spoiny | Niższa wydajność i większa pracochłonność |
O wyborze metody nie powinien decydować wyłącznie wygląd spoiny. Znaczenie mają materiał, grubość ścianek, długość połączenia, dostęp do złącza, wymagania wytrzymałościowe i wielkość serii.
Jak ograniczać odkształcenia spawalnicze?
Spawanie wprowadza do elementu dużą ilość ciepła. Nierównomierne nagrzewanie i chłodzenie powodują skurcz, naprężenia oraz zmianę geometrii.
Ryzyko można ograniczać poprzez:
- spawanie symetryczne,
- wykonywanie krótszych odcinków spoin,
- odpowiednią kolejność łączenia,
- stosowanie przyrządów montażowych,
- punktowanie przed wykonaniem spoin końcowych,
- kontrolowanie szczelin,
- ograniczenie nadmiernej ilości spoin,
- dobór metody do grubości materiału,
- kontrolę wymiarów w trakcie produkcji.
Bardzo wąskie tolerancje gotowej konstrukcji mogą wymagać prostowania, obróbki po spawaniu albo zastosowania specjalnego oprzyrządowania.
Spawanie stali ocynkowanej, nierdzewnej i aluminium
Każdy z tych materiałów wymaga innego podejścia.
Stal ocynkowana wymaga uwzględnienia powłoki cynkowej, odpowiedniego przygotowania miejsca połączenia i skutecznej wentylacji stanowiska.
Stal nierdzewna powinna być chroniona przed zanieczyszczeniem cząstkami stali węglowej. Nieprawidłowe narzędzia lub magazynowanie mogą prowadzić do powstawania ognisk korozji.
Aluminium ma wysoką przewodność cieplną i jest pokryte warstwą tlenku o innych właściwościach niż materiał bazowy. Wymaga starannego czyszczenia oraz właściwego doboru parametrów, gazu i materiału dodatkowego.
Cięcie, gięcie i spawanie jako jeden proces
Największe możliwości projektowe daje połączenie technologii w logiczny proces produkcyjny. Typowy przebieg realizacji może wyglądać następująco:
- Analiza dokumentacji i przeznaczenia elementu.
- Weryfikacja materiału oraz grubości.
- Przygotowanie rozwinięcia i programu cięcia.
- Rozmieszczenie detali na arkuszu.
- Cięcie konturów oraz otworów.
- Gratowanie i przygotowanie krawędzi.
- Gięcie w ustalonej kolejności.
- Kontrola wymiarów części.
- Pozycjonowanie i punktowanie podzespołu.
- Wykonanie spoin.
- Czyszczenie lub szlifowanie wskazanych połączeń.
- Kontrola gotowego wyrobu.
- Przygotowanie do dalszego wykończenia albo dostawy.
Przekazanie powiązanych operacji jednemu wykonawcy ogranicza ryzyko rozbieżności między rozwinięciem, gięciem i montażem. Nie oznacza to jednak, że każda geometria może zostać wykonana bez zmian. Analiza technologiczności nadal pozostaje konieczna.
Jakie materiały można poddawać obróbce?
W produkcji elementów ciętych, giętych i spawanych najczęściej wykorzystuje się stal konstrukcyjną, stal nierdzewną oraz aluminium.
Stal konstrukcyjna
Jest powszechnie stosowana w ramach, wspornikach, obudowach i częściach maszyn. Łączy dobre właściwości mechaniczne z szeroką dostępnością i korzystną relacją kosztu do wytrzymałości.
Należy zaplanować ochronę antykorozyjną, jeżeli element będzie pracował na zewnątrz, w wilgoci albo w środowisku agresywnym.
Stal nierdzewna
Stosuje się ją tam, gdzie ważne są odporność na korozję, higiena lub wygląd powierzchni. Wymaga właściwego przechowywania, obróbki i czyszczenia po spawaniu.
Określenie „nierdzewna” nie oznacza całkowitej odporności na każde środowisko. Gatunek powinien zostać dobrany do temperatury, wilgotności i występujących substancji chemicznych.
Aluminium
Aluminium ma niską gęstość, jest odporne na korozję atmosferyczną i dobrze sprawdza się w lekkich konstrukcjach. Jego zachowanie podczas gięcia i spawania zależy od stopu oraz stanu umocnienia.
Nie każdy stop aluminium nadaje się w takim samym stopniu do wykonywania małych promieni. Gatunek materiału powinien być więc określony przed przygotowaniem dokumentacji produkcyjnej.
Jak przygotować dokumentację do wyceny?
Im bardziej kompletne zapytanie, tym mniejsze ryzyko dodatkowych pytań i błędnej interpretacji.
Pliki techniczne
W zależności od rodzaju elementu przydatne są:
- plik DXF lub DWG dla płaskiego konturu,
- model STEP dla elementu giętego lub zespołu,
- rysunek PDF z wymiarami i opisem,
- dokumentacja złożeniowa dla konstrukcji spawanej.
Plik do cięcia powinien zawierać zamknięte kontury, poprawną skalę i jednoznaczną geometrię. Linie pomocnicze, osie gięcia i oznaczenia należy umieścić na osobnych warstwach lub jasno opisać.
Informacje materiałowe
W zapytaniu warto podać:
- gatunek materiału,
- grubość,
- wymagany stan lub odmianę,
- rodzaj powierzchni,
- dopuszczalność materiału zamiennego,
- kierunek szczotkowania lub walcowania, jeżeli jest istotny.
Samo określenie „stal”, „nierdzewka” albo „aluminium” może nie wystarczyć do wiarygodnej wyceny.
Tolerancje i powierzchnie istotne
Na rysunku powinny znaleźć się tolerancje wymiarów krytycznych. Pozostałe można objąć tolerancją ogólną uzgodnioną z wykonawcą.
Warto oznaczyć:
- bazy pomiarowe,
- otwory montażowe,
- wymiary po gięciu,
- przekątne konstrukcji,
- powierzchnie widoczne,
- miejsca niedopuszczalnych śladów,
- spoiny przeznaczone do szlifowania,
- obszary współpracujące z innymi częściami.
Nie należy nadawać bardzo wąskich tolerancji wszystkim wymiarom. Podnosi to koszt produkcji i kontroli, często bez wpływu na działanie wyrobu.
Wymagania dotyczące spoin
Dokumentacja konstrukcji spawanej powinna określać rodzaj, długość i położenie spoin. Należy również wskazać, czy połączenie ma być:
- szczelne,
- ciągłe czy odcinkowe,
- jednostronne czy obustronne,
- pozostawione w stanie surowym,
- oczyszczone,
- zeszlifowane na równo,
- przygotowane do malowania lub innej obróbki.
Określenie „spoiny estetyczne” jest subiektywne. Lepszy rezultat daje wzorzec, zdjęcie referencyjne lub jednoznaczny opis powierzchni.
Co wpływa na cenę realizacji?
Cena elementu nie wynika wyłącznie z masy materiału. W kalkulacji uwzględnia się również:
- gatunek i grubość blachy,
- wykorzystanie arkusza,
- długość oraz złożoność cięcia,
- liczbę przebić i małych otworów,
- liczbę gięć,
- długość linii gięcia,
- konieczność specjalnego oprzyrządowania,
- długość i rodzaj spoin,
- czas pozycjonowania części,
- szlifowanie i gratowanie,
- wymagania tolerancyjne,
- zakres kontroli,
- liczbę sztuk,
- pakowanie i logistykę.
W przypadku prototypu znaczną część ceny mogą stanowić przygotowanie programu i ustawienie procesu. Przy większych seriach koszty przygotowawcze rozkładają się na większą liczbę elementów, ale rosną wymagania dotyczące stabilności oraz powtarzalności.
Tabela decyzyjna – jak dobrać proces do projektu?
Potrzeba projektowa | Zalecany kierunek | Dlaczego | Co sprawdzić przed zamówieniem |
|---|---|---|---|
Płaski detal o złożonym konturze | Cięcie laserowe | Szybkie wykonanie kształtu bez dedykowanego wykrojnika | Materiał, grubość, minimalne otwory i stan krawędzi |
Obudowa lub wspornik z blachy | Cięcie i gięcie | Ograniczenie liczby części i połączeń | Promienie, rozwinięcie, kolejność gięć i kolizje |
Rama lub większy podzespół | Cięcie, gięcie i spawanie | Możliwość wykonania kompletnej konstrukcji | Bazy, przekątne, tolerancje i odkształcenia |
Cienki element z widoczną spoiną | Spawanie TIG | Duża kontrola i estetyka połączenia | Czas procesu, dostęp do złącza i wykończenie |
Seryjna konstrukcja ze stali | Spawanie MAG | Wysoka wydajność | Przyrząd spawalniczy, rozpryski i odkształcenia |
Lekka konstrukcja | Aluminium oraz odpowiednio dobrane spawanie | Niska masa gotowego wyrobu | Stop, stan materiału, promienie i czystość |
Element odporny na korozję | Stal nierdzewna | Dobra odporność i estetyka | Gatunek, środowisko pracy i obróbka po spawaniu |
Część z bardzo wąskimi tolerancjami po spawaniu | Spawanie z dodatkową obróbką lub prostowaniem | Sam proces cieplny może zmienić geometrię | Naddatki, bazy obróbkowe i plan pomiarów |
Prototyp przed produkcją seryjną | Krótka seria testowa | Pozwala zweryfikować montaż i technologiczność | Wersję dokumentacji i listę zmian |
Kontrola jakości i tolerancje
Kontrola powinna odpowiadać funkcji elementu. Nie każdy wymiar wymaga tej samej metody pomiarowej.
W zależności od projektu można sprawdzać:
- wymiary konturu,
- średnice i położenie otworów,
- kąty gięcia,
- wysokości kołnierzy,
- płaskość,
- prostopadłość,
- przekątne konstrukcji,
- położenie części względem baz,
- zgodność spoin z dokumentacją,
- wygląd powierzchni.
Wymagania mogą odwoływać się do odpowiednich norm dotyczących tolerancji ogólnych, jakości cięcia termicznego, konstrukcji spawanych i oznaczeń spoin. Konkretne normy oraz klasy dokładności powinny zostać wskazane w dokumentacji lub uzgodnione przed rozpoczęciem produkcji.
Liczby i parametry, które warto znać
Poniższe wartości pomagają w szacowaniu projektu, ale nie stanowią deklaracji możliwości produkcyjnych ani tolerancji ELPLAST. Dokładne parametry należy potwierdzić dla konkretnego materiału i detalu.
Gęstość i masa materiałów
Orientacyjne gęstości popularnych metali wynoszą:
- stal konstrukcyjna: około 7,85 g/cm³,
- stal nierdzewna: zwykle około 7,9–8,0 g/cm³,
- aluminium: około 2,7 g/cm³.
Oznacza to, że aluminiowa część o takich samych wymiarach ma w przybliżeniu jedną trzecią masy części stalowej.
Przybliżoną masę arkusza można obliczyć ze wzoru:
masa [kg] = powierzchnia [m²] × grubość [mm] × współczynnik materiału
Współczynnik wynosi orientacyjnie:
- 7,85 dla stali konstrukcyjnej,
- około 7,9–8,0 dla stali nierdzewnej,
- około 2,7 dla aluminium.
Przykładowo stalowy arkusz o powierzchni 1 m² i grubości 2 mm waży około 15,7 kg.
Przewodność cieplna
W temperaturze zbliżonej do pokojowej przewodność cieplna wynosi orientacyjnie:
- stal nierdzewna: około 15 W/mK,
- stal konstrukcyjna: często około 45–60 W/mK,
- aluminium: zwykle około 200 W/mK lub więcej.
Wartości zależą od konkretnego gatunku. Różnice pomagają wyjaśnić, dlaczego materiały inaczej zachowują się podczas cięcia i spawania.
Oznaczenia popularnych metod spawania
W klasyfikacji procesów spawalniczych często spotyka się między innymi oznaczenia:
- 135 – spawanie MAG drutem elektrodowym litym,
- 141 – spawanie TIG elektrodą wolframową w osłonie gazu obojętnego.
Numer procesu nie określa samodzielnie wszystkich parametrów ani wymagań jakościowych. Powinien być rozpatrywany razem z materiałem, pozycją spawania i geometrią złącza.
Co oznacza tolerancja ±0,1 mm?
Tolerancja ±0,1 mm oznacza całkowite pole tolerancji wynoszące 0,2 mm. Dla wymiaru nominalnego 50 mm dopuszczalny zakres wynosi od 49,9 do 50,1 mm.
Takie wymaganie może być realne dla wybranych cech, ale nie powinno być automatycznie przenoszone na cały element gięty lub spawany. Każda kolejna operacja może zwiększać łączną niepewność wymiarową.
Najczęstsze błędy w projektach z blachy
Projektowanie bez uwzględnienia technologii
Model może wyglądać poprawnie na ekranie, a mimo to być niemożliwy do wykonania standardowymi narzędziami. Typowym problemem jest kolizja podczas drugiego lub trzeciego gięcia.
Zbyt małe promienie
Zbyt mały promień może prowadzić do pękania zewnętrznej powierzchni materiału, zwłaszcza przy niekorzystnym kierunku walcowania albo materiale o ograniczonej plastyczności.
Otwory umieszczone za blisko gięcia
Otwory w strefie odkształcenia mogą się rozciągać, przesuwać lub tracić okrągły kształt.
Brak baz wymiarowych
Łańcuchowe wymiarowanie wielu cech powoduje kumulację odchyłek. Wymiary montażowe powinny odnosić się do jednoznacznych baz.
Nadmierna liczba spoin
Więcej spoin nie zawsze oznacza mocniejszą konstrukcję. Może natomiast zwiększyć koszt, masę, ilość ciepła i ryzyko odkształceń.
Żądanie szlifowania wszystkich połączeń
Szlifowanie jest operacją czasochłonną i może zmniejszyć grubość materiału w sąsiedztwie spoiny. Powinno być wymagane tam, gdzie jest potrzebne funkcjonalnie lub estetycznie.
Brak informacji o powierzchni widocznej
Bez oznaczenia strony dekoracyjnej trudno właściwie zaplanować ułożenie detalu, kierunek szczotkowania, miejsca chwytania i położenie spoin.
Mity dotyczące obróbki metalu
Mit: laser zawsze wykonuje idealnie gładką krawędź
Jakość krawędzi zależy od materiału, grubości, parametrów oraz oczekiwanego standardu. Niektóre elementy wymagają gratowania albo szlifowania.
Mit: każdy promień można wygiąć
Możliwość wykonania promienia zależy od materiału, grubości, kierunku walcowania i dostępnych narzędzi.
Mit: spoina ciągła zawsze jest najlepsza
Spoina ciągła może być potrzebna ze względów wytrzymałościowych lub szczelności, ale w innych zastosowaniach niepotrzebnie zwiększa dopływ ciepła i odkształcenia.
Mit: stal nierdzewna nigdy nie koroduje
Stal nierdzewna może korodować w nieodpowiednim środowisku lub po zanieczyszczeniu podczas produkcji. Znaczenie ma gatunek, przygotowanie powierzchni i sposób użytkowania.
Mit: węższa tolerancja zawsze oznacza lepszy produkt
Tolerancja powinna wynikać z funkcji części. Nadmierne wymagania zwiększają koszt, nie zapewniając dodatkowej korzyści użytkowej.
Jak rozpocząć współpracę z ELPLAST?
Pierwszym krokiem jest przekazanie dokumentacji i podstawowych informacji o zamówieniu. W zapytaniu warto uwzględnić:
- rysunki lub modele,
- materiał i grubość,
- liczbę sztuk,
- oczekiwany termin,
- tolerancje krytyczne,
- wymagania dotyczące krawędzi,
- liczbę oraz rodzaj gięć,
- opis spoin i ich wykończenia,
- sposób zabezpieczenia powierzchni,
- przeznaczenie elementu.
Na tej podstawie można ocenić technologiczność projektu, dobrać kolejność operacji i wskazać miejsca wymagające zmiany. Wczesna konsultacja jest szczególnie korzystna przy prototypach, konstrukcjach spawanych oraz detalach z wieloma gięciami.
Oferta firmy ELPLAST pozwala rozpatrywać cięcie, gięcie i spawanie jako powiązane etapy powstawania wyrobu. Dzięki temu projekt może być oceniany nie tylko pod kątem wykonania pojedynczej operacji, lecz także montażu, powtarzalności i końcowej funkcji elementu.
FAQ – najczęściej zadawane pytania
Jakie dane są potrzebne do wyceny cięcia metalu?
Potrzebny jest kontur detalu, gatunek i grubość materiału, liczba sztuk oraz wymagania dotyczące tolerancji i krawędzi. Najbardziej użyteczny jest poprawnie przygotowany plik DXF lub DWG uzupełniony rysunkiem PDF.
Czy model 3D wystarczy do wykonania giętej części?
Model STEP znacznie ułatwia przygotowanie produkcji, ale powinien zostać uzupełniony rysunkiem z wymiarami kontrolnymi, tolerancjami, materiałem i wymaganiami powierzchniowymi.
Czy można wyciąć i wygiąć pojedynczy prototyp?
Technologie cyfrowe pozwalają realizować krótkie serie i prototypy, jednak opłacalność zależy od czasu przygotowania programu, ustawienia narzędzi i złożoności detalu. Możliwość wykonania konkretnego projektu należy potwierdzić indywidualnie.
Czy element po cięciu laserowym trzeba gratować?
Nie zawsze. Zależy to od jakości krawędzi oraz przeznaczenia części. Gratowanie jest szczególnie ważne w przypadku elementów dotykowych, dekoracyjnych, malowanych i przeznaczonych do dokładnego montażu.
Jaka jest minimalna odległość otworu od linii gięcia?
Nie ma jednej wartości odpowiedniej dla wszystkich części. Zależy ona od grubości, promienia, matrycy, kierunku gięcia i średnicy otworu. Projekt powinien zostać zweryfikowany technologicznie.
Czy można spawać elementy bez widocznych odkształceń?
Ryzyko można istotnie ograniczyć, ale nie zawsze całkowicie wyeliminować. Pomagają przyrządy montażowe, właściwa kolejność spawania, kontrola dopływu ciepła i odpowiednio zaprojektowane złącza.
Kiedy wybrać TIG, a kiedy MAG?
TIG sprawdza się tam, gdzie liczy się kontrola i wygląd spoiny, zwłaszcza przy cienkich materiałach oraz stali nierdzewnej. MAG jest często wybierany do wydajnego spawania konstrukcji ze stali. Ostateczny wybór zależy od całego projektu.
Czy wszystkie spoiny trzeba szlifować?
Nie. Szlifowanie należy wskazać tylko na powierzchniach, gdzie jest wymagane ze względów funkcjonalnych lub estetycznych. Pozostawienie prawidłowej spoiny bez szlifowania często skraca czas realizacji i obniża koszt.
Jak ograniczyć cenę elementu?
Warto uprościć geometrię, ograniczyć liczbę ustawień i spoin, stosować typowe materiały oraz tolerancje wynikające z funkcji części. Pomocne jest także zamówienie większej serii i konsultacja projektu przed zatwierdzeniem dokumentacji.
Czy ELPLAST może ocenić technologiczność projektu?
Dokumentację warto przekazać do weryfikacji przed rozpoczęciem produkcji. Pozwala to wykryć między innymi problematyczne promienie, otwory blisko gięć, kolizje narzędzi i miejsca narażone na odkształcenia spawalnicze. Ostateczny zakres realizacji jest ustalany dla konkretnego projektu.
 4 comments

0 thoughts on “Precyzyjne cięcie, gięcie i spawanie metalu – możliwości firmy ELPLAST”